


Sistemas de sellado dinámico, planes de soporte API y metalurgia forense para la eliminación de fugas en bomba
Mantenimiento de Sellos Mecánicos: Maximizando la estanqueidad en equipos rotativos
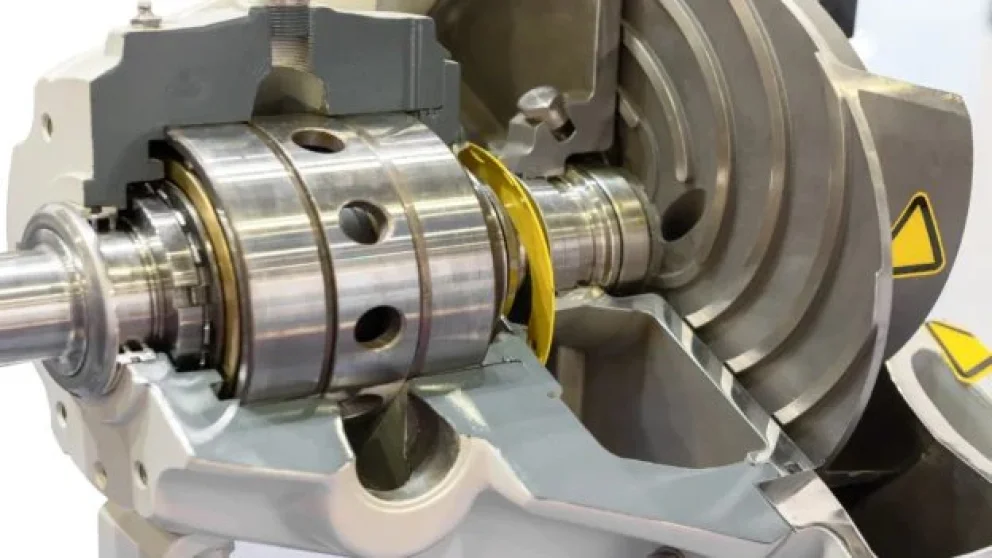
En las plantas de procesamiento químico, petroquímicas, de alimentos y manufactura general, las bombas centrífugas son los caballos de batalla encargados de mover fluidos bajo condiciones severas de presión, velocidad y temperatura. El componente más crítico, delicado y propenso a fallar en estos equipos no es el motor ni el impulsor, sino el sello mecánico. Un sello mecánico no es un simple empaque consumible; es un dispositivo de ingeniería de alta precisión diseñado para evitar fugas de fluidos hacia la atmósfera a través del eje rotativo. Comprender su funcionamiento molecular, los mecanismos de desgaste de sus caras de fricción y la importancia de los sistemas de soporte externos es una competencia obligatoria para cualquier departamento técnico que busque erradicar las paradas de planta imprevistas y garantizar operaciones seguras y sustentables.
1. La anatomía de la estanqueidad: El principio de las caras de fricción
A diferencia de la antigua empaquetadura trenzada (que requería un goteo constante para enfriarse), el sello mecánico logra una estanqueidad casi perfecta mediante el contacto plano de dos caras ultra-pulidas: una cara rotativa (que gira solidaria al eje) y una cara estacionaria (fija a la brida de la bomba).
Estas dos caras se empujan entre sí mediante resortes o fuelles metálicos. Las superficies se lapean con una planitud medida en bandas de luz de helio (fracciones de micrón). Durante la operación, el propio fluido de proceso (o un fluido de descarga externo) se introduce entre las dos caras creando una película fluida microscópica. Esta película actúa como lubricante y amortiguador térmico; si la película desaparece, las caras entran en contacto seco directo, elevando la temperatura instantáneamente y fracturando los materiales por choque térmico.
Las combinaciones de materiales más utilizadas en la industria se seleccionan según la agresividad del fluido:
Carburo de Silicio vs. Carburo de Silicio: Máxima dureza, ideal para fluidos abrasivos o con sólidos en suspensión (lechadas, barros mineros).
Carburo de Tungsteno vs. Carbón Grafito: Excelente autolubricación, utilizado en aplicaciones estándar de agua limpia o hidrocarburos ligeros.
2. Planes de Soporte API (API Flush Plans): Controlando el entorno del sello
Un sello mecánico no puede sobrevivir aislado si el fluido de proceso está muy caliente, cerca de su punto de ebullición o contiene partículas sólidas que actúan como lija. Para modificar las condiciones de la cámara de sellado (stuffing box), la ingeniería utiliza los Planes de Soporte API 682.
Estos planes son configuraciones de tuberías externas que recirculan, enfrían, filtran o presurizan fluidos hacia el sello:
API Plan 11: Recirculación desde la descarga de la bomba a través de un orificio de restricción hacia la cámara del sello. Proporciona enfriamiento y ventilación para evitar la acumulación de vapores en las caras.
API Plan 32: Inyección de un fluido limpio externo desde una fuente ajena a la bomba. Se usa cuando el líquido de proceso es extremadamente sucio o corrosivo, protegiendo las caras del sello al crear una barrera de líquido limpio.
API Plan 53 (A/B/C): Utiliza un sistema de sello doble (cartucho) donde un fluido de barrera externo es presurizado mediante un tanque acumulador a una presión superior a la de la bomba. Esto garantiza de forma matemática que el fluido corrosivo jamás escape hacia el ambiente.
3. Análisis forense de fallas: Identificando la causa raíz
Cuando un sello mecánico es retirado por fuga, el taller mecánico debe realizar un análisis forense visual de las caras para corregir el problema de raíz antes de montar el repuesto:
Parpadeo o Evaporación (Flashing): Se observa como picaduras destructivas en el centro de la cara de carbón. Ocurre cuando el calor evapora el líquido entre las caras, provocando micro-explosiones de vapor que destruyen el material. Solución: Mejorar el enfriamiento (Plan API).
Choque Térmico (Heat Checking): Aparición de grietas radiales finas en la cara dura (carburo de silicio). Es el síntoma inequívoco de que el sello funcionó en seco (falta de cebado de la bomba) y luego recibió líquido frío de golpe.
Desgaste Excéntrico o Asimétrico: La huella de contacto en la cara estacionaria no es concéntrica. Delata una desalineación severa entre el motor y la bomba, o una deflexión del eje (shaft deflection) debida a operar la bomba fuera de su punto de máxima eficiencia (BEP).
El mantenimiento de sellos mecánicos exige migrar de la cultura del "cambio de piezas" hacia la cultura del control de precisión y la ingeniería de fluidos. Un sello bien seleccionado, montado con tolerancias geométricas rigurosas y asistido por el plan API adecuado puede operar de forma continua por años. Optimizar el sellado dinámico reduce drásticamente las pérdidas de producto, elimina los costos por daño ambiental y resguarda los rodamientos de la bomba contra la contaminación externa. ¿Está tu departamento técnico analizando los modos de falla de los sellos que fallan prematuramente, o se limitan a colocar un cartucho nuevo esperando un resultado diferente? La estanqueidad industrial se gestiona controlando las presiones y las variables térmicas del sistema.
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/563/85eb8c849a33f3c85a7e8ed73e5d400dca87e9d08238e6d61791dc55931bb500.jpg","image_mobile":null,"url":"/paginas/p12-newsletter","url_mobile":"/paginas/p12-newsletter","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/565/574968837e49cae6cba68222cfdfd1c90d04a410cb006735283e619ddc4e232c.jpg","image_mobile":null,"url":"/revista","url_mobile":"/revista","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/560/976190fd342d06296c6714f4dd122fe26c250b592dc94d4de38a79db4d2b18f2.jpg","image_mobile":null,"url":"https://www.electroinstalador.com/","url_mobile":"https://www.electroinstalador.com/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/561/71e816d95bb1f02574f6105b85f5f72c2c28f0f98e083eee1f018fc782292ffc.jpg","image_mobile":null,"url":"https://www.eficienciaconstructiva.com.ar/","url_mobile":"https://www.eficienciaconstructiva.com.ar/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/562/752f11d61a6ff2822c56f21eba20d83bfbe9ec51f2a0539841646940865085c8.jpg","image_mobile":null,"url":"/mantenimiento-tv","url_mobile":"/mantenimiento-tv","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/13/mantenimientoelectrico/files/05/570/0ed6c3e311504c2fec5137b44af3f1dde94378d015c20a82b0585c1011f97d7e.jpg","image_mobile":null,"url":null,"url_mobile":null,"target":"_blank","target_mobile":"_blank"}])
