


Detección temprana de cavitación, daño por microchorro y curva NPSH en sistemas de bombeo
Cavitación en bombas centrífugas: Diagnóstico y prevención
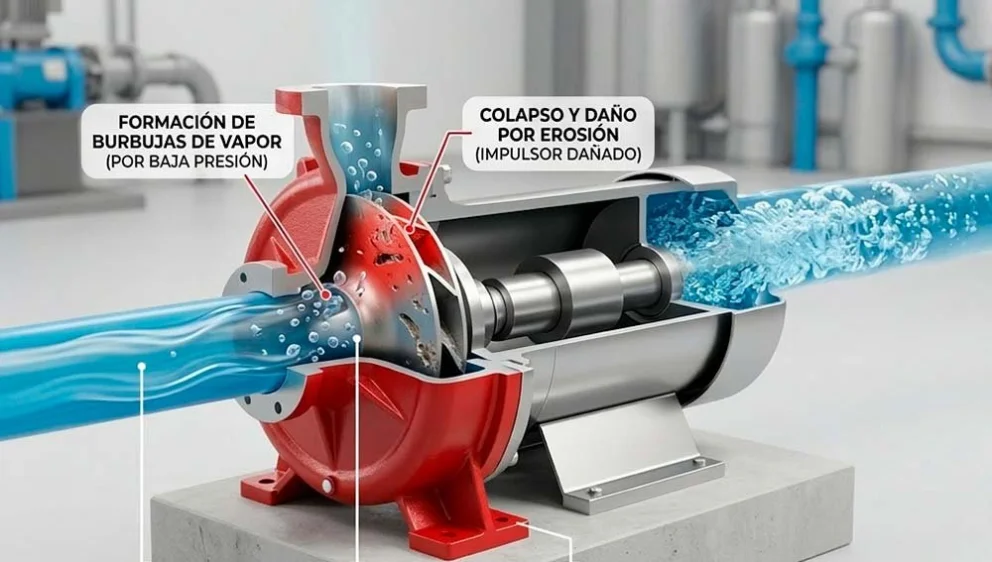
La cavitación en bombas centrífugas es uno de los fenómenos más destructivos y frecuentes en los sistemas de transporte de fluidos industriales. Provocada por una caída de presión local por debajo de la tensión de vapor del líquido, este proceso genera microburbujas que colapsan violentamente sobre los álabes del impulsor. El impacto repetitivo de estos microchorros destruye la estructura metalúrgica, genera vibraciones de alta frecuencia y reduce drásticamente la eficiencia hidráulica de la planta. Diagnosticar tempranamente este fenómeno exige entender la dinámica del fluido y monitorear la condición mecánica del equipo.
La Física del Fenómeno: Formación y Colapso de Burbujas
Cuando el fluido ingresa a la boquilla de aspiración de la bomba y acelera al entrar al ojo del impulsor, se produce una caída de presión estática. Si esta presión desciende por debajo de la presión de vapor ($P_v$) del fluido a la temperatura de operación, el líquido se vaporiza localmente, formando millones de cavidades o burbujas de gas.
A medida que estas burbujas son arrastradas por el flujo hacia zonas de mayor presión dentro de los álabes del impulsor, el vapor se condensa de forma instantánea. La burbuja colapsa sobre sí misma implosionando violentamente.
El Mecanismo del Microchorro (Microjet)
La implosión de la burbuja no es simétrica. La pared de la burbuja más alejada de la superficie metálica se desplaza más rápido, creando un microchorro de líquido de alta velocidad que impacta sobre la superficie del álabe a velocidades que pueden superar los cuatrocientos metros por segundo.
La repetición continua de estos impactos genera presiones locales de hasta mil megapascales, superando el límite de fluencia del acero o bronce. El resultado es un picado por fatiga (pitting) con una apariencia esponjosa en la entrada del álabe.
Clasificación Operativa de la Cavitación
Para aplicar la corrección adecuada en la instalación, la jefatura de mantenimiento debe identificar qué tipo de cavitación está afectando a la bomba:
Cavitación de Succión (Bajo NPSH Disponible): Es la forma clásica. Ocurre cuando el Net Positive Suction Head Disponible ($\text{NPSH}_a$) del sistema es inferior al $\text{NPSH}$ Requerido ($\text{NPSH}_r$) por la bomba, generando vaporización en el ojo del impulsor.
Cavitación de Descarga (Recirculación Interna): Sucede cuando la bomba opera demasiado desviada hacia la izquierda de su curva de rendimiento (a muy bajo caudal o con la válvula de descarga casi cerrada). El fluido recircula a alta velocidad dentro de la voluta, formando zonas de baja presión local.
Cavitación por Entrada de Aire: Provocada por un sellado defectuoso en la empaquetadura o sello mecánico del lado de succión, o por remolinos en el tanque de aspiración.
Síntomas Clave y Diagnóstico por Análisis de Vibración
Identificar la cavitación antes de que destruya el impulsor requiere prestar atención a los indicadores físicos y espectrales en campo:
Ruido Característico: Ruido estridente similar al bombeo de grava, piedras o canicas dentro de la carcasa.
Elevación de Ruido de Fondo en Altas Frecuencias: En el análisis de vibraciones mecánicas, la implosión de burbujas no genera un pico armónico definido en la frecuencia de giro ($1X$), sino un incremento masivo en el piso de ruido (floor noise) en el rango de dos kilohertz a diez kilohertz.
Uso de Envolvente de Aceleración (Demodulación): La aplicación de filtros de demodulación por ultrasonido permite aislar las ondas de impacto de alta frecuencia provocadas por los microchorros, separándolas de las vibraciones mecánicas causadas por desbalance o desalineación.
Matriz de Diagnóstico y Acciones Correctivas en Sistemas de Bombeo
| Síntoma Observado | Causa Raíz Hidráulica / Mecánica | Impacto en el Activo | Solución Técnica Recomendada |
| Ruido a grava + Caída de caudal | $\text{NPSH}_a < \text{NPSH}_r$ (Falta de presión en succión). | Destrucción del ojo del impulsor. | Elevar el nivel del tanque, limpiar filtro de succión o aumentar diámetro de tubería. |
| Ruido a grava a bajo caudal | Recirculación en la descarga (Operación fuera de curva). | Desgaste en los extremos de álabes y flexión de eje. | Abrir línea de retorno (by-pass) o ajustar velocidad mediante variador de frecuencia. |
| Pérdida de cebado + Presión inestable | Infiltración de aire por empaquetadura o sello. | Empatillamiento y sobrecalentamiento. | Reemplazar sello mecánico o ajustar la presión de la barrera de fluido de sello. |
| Pitting difuso en todo el impulsor | Operación con fluido a alta temperatura. | Cavitación térmica. | Enfriar el fluido de proceso o seleccionar un impulsor con aleación de acero dúplex/titanio. |
Criterios de Modificación en Campo para Erradicar la Cavitación
Cuando la cavitación deriva de un error de diseño o de un cambio en las condiciones de proceso de la planta, el departamento de mantenimiento debe liderar la modificación operativa del lazo hidráulico:
1. Incrementar el NPSH Disponible ($\text{NPSH}_a$)
El $\text{NPSH}_a$ representa la presión absoluta total por encima de la presión de vapor disponible en la boquilla de succión. Para elevarlo se puede aumentar la altura estática del tanque de alimentación, presurizar el depósito, reducir la longitud de la tubería de aspiración o eliminar codos y válvulas que generen pérdidas de carga por fricción.
2. Uso de Inductores a la Entrada del Impulsor
Instalar un inductor axial (una hélice helicoidal montada sobre el mismo eje justo antes del impulsor principal) permite elevar ligeramente la presión del fluido antes de que ingrese a las zonas de alta velocidad de los álabes, previniendo la formación de burbujas en bombas que deben operar bajo márgenes reducidos de NPSH.
Proteger las bombas centrífugas de los efectos de la cavitación exige combinar la ingeniería de fluidos con el monitoreo de condición vibracional. Interpretar los cambios en el piso de ruido de alta frecuencia, mantener el margen de seguridad entre el NPSH disponible y el requerido, y asegurar que los equipos operen dentro de su zona de mayor eficiencia hidráulica es la única forma de evitar el reemplazo prematuro de impulsores y sellos mecánicos. ¿Evaluó tu equipo de mantenimiento el margen de NPSH real en sus bombas de proceso tras la última modificación de planta, o la gestión continúa supeditada a cambiar los impulsores erosionados cuando cae la presión de línea? La confiabilidad de los sistemas de bombeo se construye asegurando la presión en la succión.
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/563/85eb8c849a33f3c85a7e8ed73e5d400dca87e9d08238e6d61791dc55931bb500.jpg","image_mobile":null,"url":"/paginas/p12-newsletter","url_mobile":"/paginas/p12-newsletter","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/565/574968837e49cae6cba68222cfdfd1c90d04a410cb006735283e619ddc4e232c.jpg","image_mobile":null,"url":"/revista","url_mobile":"/revista","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/560/976190fd342d06296c6714f4dd122fe26c250b592dc94d4de38a79db4d2b18f2.jpg","image_mobile":null,"url":"https://www.electroinstalador.com/","url_mobile":"https://www.electroinstalador.com/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/561/71e816d95bb1f02574f6105b85f5f72c2c28f0f98e083eee1f018fc782292ffc.jpg","image_mobile":null,"url":"https://www.eficienciaconstructiva.com.ar/","url_mobile":"https://www.eficienciaconstructiva.com.ar/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/562/752f11d61a6ff2822c56f21eba20d83bfbe9ec51f2a0539841646940865085c8.jpg","image_mobile":null,"url":"/mantenimiento-tv","url_mobile":"/mantenimiento-tv","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/13/mantenimientoelectrico/files/05/570/0ed6c3e311504c2fec5137b44af3f1dde94378d015c20a82b0585c1011f97d7e.jpg","image_mobile":null,"url":null,"url_mobile":null,"target":"_blank","target_mobile":"_blank"}])
