


Inspección no destructiva de soldaduras y recipientes a presión mediante ultrasonido Phased Array.
Ultrasonido Phased Array en recipientes a presión: Inspección y control
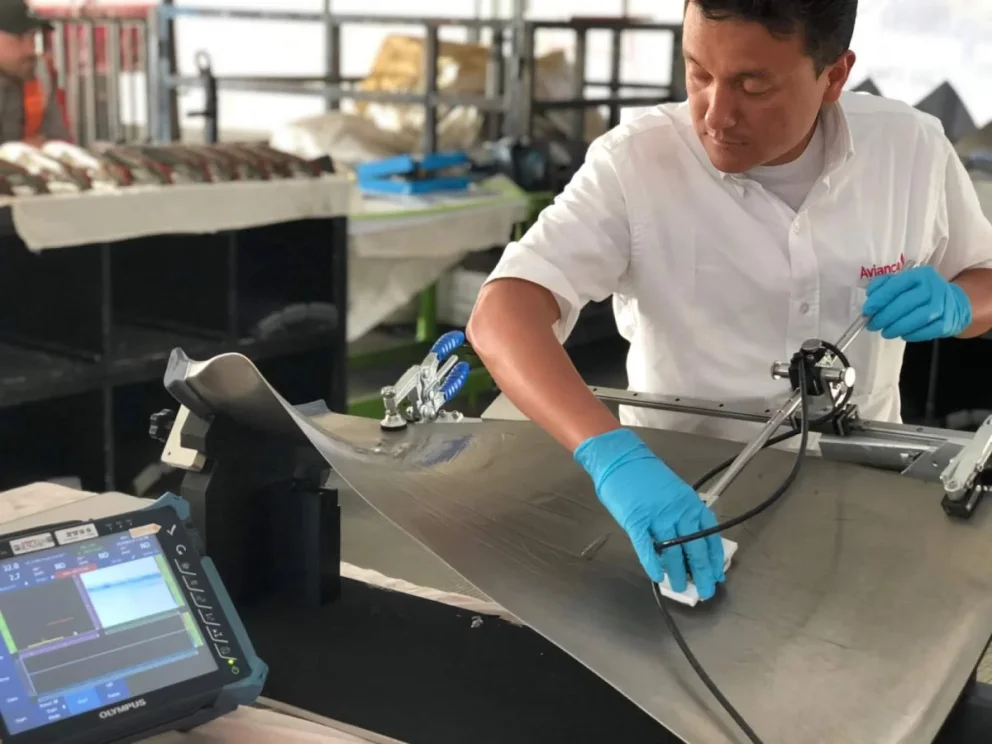
Garantizar la integridad estructural de los recipientes a presión, calderas y tuberías de alto diámetro en plantas industriales es un requisito crítico para la seguridad operativa y la prevención de catástrofes. Dentro de los métodos de ensayos no destructivos modernos, el ultrasonido Phased Array en recipientes a presión se ha consolidado como la alternativa más eficiente frente a la radiografía convencional. Esta técnica de ultrasonido multielemento permite mapear el volumen completo de la soldadura en tiempo real, detectando imperfecciones subsuperficiales como falta de fusión, porosidad y grietas por fatiga sin detener los trabajos en el área de inspección.
Principio Físico del Ultrasonido Phased Array (PAUT)
A diferencia del ultrasonido convencional que utiliza un único cristal piezoeléctrico para emitir un haz fónico en un ángulo fijo, un palpador Phased Array contiene un arreglo de múltiples elementos piezoeléctricos independientes (típicamente entre 16 y 64 elementos) en un solo encapsulado.
Mediante un control electrónico de retardo de tiempo (llamado deflexión electrónica o faseado), la unidad central dispara cada elemento con un desfase de microsegundos determinado. Esto permite barrer, enfocar y orientar el haz ultrasónico a través de diferentes ángulos (barrido sectorial S-Scan) dentro del material sin necesidad de mover mecánicamente el palpador en múltiples posiciones.
Tipos de Defectos Detectados en Soldaduras de Alta Presión
La capacidad del barrido sectorial para evaluar la soldadura desde múltiples ángulos en un solo paso facilita la caracterización de imperfecciones críticas con alta precisión dimensional:
Falta de Fusión Lateral: Discontinuidad planar que ocurre cuando el metal de aporte no se funde correctamente con el material base o entre pases de soldadura. Es un concentrador de tensiones extremadamente peligroso en equipos sometidos a presión.
Grietas en la Zona Afectada por el Calor (ZAC): Fisuras microscópicas generadas por tensiones residuales de enfriamiento o fragilización por hidrógeno cerca del cordón.
Inclusiones de Escoria y Porosidad: Discontinuidades volumétricas formadas por atrapamiento de fundente o gases durante la solidificación del charco de soldadura.
Ventajas Operativas de la Inspección por PAUT sobre la Radiografía Industrial
La transición desde la radiografía industrial (RT) hacia el ultrasonido Phased Array (PAUT) ofrece beneficios sustanciales en la gestión de mantenimiento e integridad de planta:
Eliminación del Riesgo de Radiación Ionizante: Al no utilizar fuentes radiactivas (como Iridio-192 o Rayos X), no es necesario evacuar al personal ni acordonar el área circundante durante la inspección. Los trabajos de mantenimiento contiguos continúan sin interrupción.
Dimensionamiento Preciso de Profundidad y Altura: La radiografía genera una imagen bidimensional plana donde no se puede medir la profundidad exacta de un defecto. El ultrasonido Phased Array proporciona las coordenadas tridimensionales de la falla (longitud, profundidad y altura en el cordón), información indispensable para la evaluación de aptitud para el servicio según el código ASME.
Registro Digital Integrado: Los datos de la inspección se guardan en archivos digitales que permiten comparar la evolución de un defecto a lo largo de los años en las inspecciones programadas de planta.
Matriz de Evaluación de Imperfecciones según Código ASME Sección VIII
| Tipo de Discontinuidad | Apariencia en la Vista S-Scan / C-Scan | Criterio de Rechazo Estructural | Acción de Reparación Recomendada |
| Grieta de Raíz o ZAC | Incomodidad de señal lineal intensa de alta amplitud. | Rechazo automático independientemente de la longitud. | Resanado por acanalado neumático (gouging) y re-soldadura. |
| Falta de Fusión | Reflectores planares continuos paralelos al bisel. | Rechazo si supera la longitud máxima permitida por norma. | Reparación localizada previa verificación de profundidad. |
| Porosidad Aislada | Pequeños reflectores puntuales dispersos. | Aceptable si la densidad no supera el patrón del código. | Monitoreo de evolución en la siguiente parada programada. |
| Socavado Externo | Indicación en la superficie superior o inferior del cordón. | Evaluación dimensional de profundidad residual de pared. | Pulido suave o relleno de soldadura externa. |
Preparación de Superficie y Bloques de Calibración
Para que una inspección por ultrasonido Phased Array sea válida y aceptada por los inspectores de calidad, se requiere una preparación rigurosa del activo:
Acondicionamiento de la Superficie: Limpiar la zona adyacente al cordón de soldadura (al menos diez centímetros a cada lado) eliminando escamas de óxido, pintura suelta, salpicaduras de soldadura o suciedad gruesa mediante cepillo de alambre o disco de lija.
Calibración de Velocidad y Sensibilidad (Bloques Patronados): Calibrar el equipo utilizando un bloque de referencia normalizado (como el bloque IIW o bloques del mismo material y espesor del recipiente a presión a inspeccionar, dotados de agujeros generatrices laterales para ajustar la curva amplitud-distancia).
Uso de Codificador Magnético (Encoder): Montar el palpador en un carro o rastreador magnético con codificador de posición. Esto vincula la posición física del palpador a lo largo del cordón con las imágenes generadas por el software, asegurando la repetibilidad exacta de la prueba.
Implementar la inspección mediante ultrasonido Phased Array representa un avance cualitativo en la estrategia de gestión de integridad mecánica para calderas y recipientes a presión. Reemplazar la radiografía por métodos ultrasónicos avanzados no solo erradica los tiempos muertos por seguridad radiológica en la planta, sino que otorga al equipo de mantenimiento datos tridimensionales exactos sobre el estado interno de las soldaduras. Detectar y dimensionar con precisión una grieta antes de que alcance el tamaño crítico es la única forma de prevenir fallas catastróficas por presión y garantizar una operación segura y continua. ¿Cuenta tu planta con inspección PAUT para la gestión de recipientes a presión críticos, o la integridad estructural sigue dependiendo de inspecciones radiográficas que paralizan el taller? La seguridad estructural de la planta se asegura con diagnóstico volumétrico preciso.
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/563/85eb8c849a33f3c85a7e8ed73e5d400dca87e9d08238e6d61791dc55931bb500.jpg","image_mobile":null,"url":"/paginas/p12-newsletter","url_mobile":"/paginas/p12-newsletter","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/565/574968837e49cae6cba68222cfdfd1c90d04a410cb006735283e619ddc4e232c.jpg","image_mobile":null,"url":"/revista","url_mobile":"/revista","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/560/976190fd342d06296c6714f4dd122fe26c250b592dc94d4de38a79db4d2b18f2.jpg","image_mobile":null,"url":"https://www.electroinstalador.com/","url_mobile":"https://www.electroinstalador.com/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/561/71e816d95bb1f02574f6105b85f5f72c2c28f0f98e083eee1f018fc782292ffc.jpg","image_mobile":null,"url":"https://www.eficienciaconstructiva.com.ar/","url_mobile":"https://www.eficienciaconstructiva.com.ar/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/562/752f11d61a6ff2822c56f21eba20d83bfbe9ec51f2a0539841646940865085c8.jpg","image_mobile":null,"url":"/mantenimiento-tv","url_mobile":"/mantenimiento-tv","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/13/mantenimientoelectrico/files/05/570/0ed6c3e311504c2fec5137b44af3f1dde94378d015c20a82b0585c1011f97d7e.jpg","image_mobile":null,"url":null,"url_mobile":null,"target":"_blank","target_mobile":"_blank"}])
