


Diagnóstico de bucles de corriente de 4 a 20 mA, calibración de transmisores y comunicación HART.
Mantenimiento en bucles de 4-20 mA y HART: Diagnóstico y control
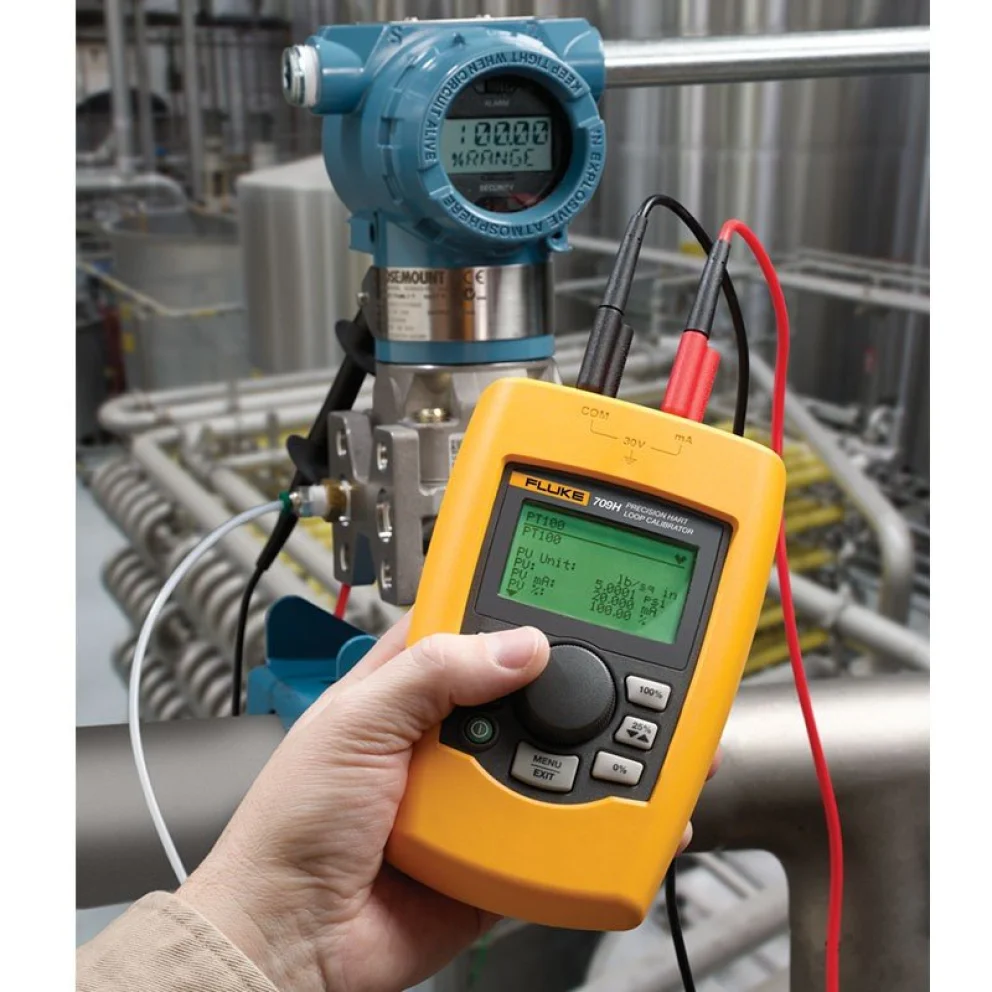
La confiabilidad de un sistema de control automatizado en la industria depende de la precisión con la que los instrumentos de campo comunican sus variables al sistema central. A pesar del avance de los protocolos digitales, el bucle de corriente analógico de 4 a 20 mA superpuesto con el protocolo HART sigue siendo la columna vertebral de la instrumentación industrial. Implementar un protocolo de mantenimiento en bucles de 4-20 mA y HART previene paradas de planta no programadas causadas por caídas de tensión, ruido eléctrico, resistencia de carga excesiva o fallas de aislamiento en el cableado de señal.
Fundamentos del Bucle de 4 a 20 mA y la Superposición del Protocolo HART
El estándar de 4 a 20 mA utiliza variaciones de corriente continua para representar una variable física codificada entre su valor mínimo (al 0 por ciento del rango, mapeado en 4 mA) y su valor máximo (al 100 por ciento del rango, mapeado en 20 mA). La elección de 4 mA como punto cero de escala permite identificar de inmediato la rotura de un cable, ya que una lectura de 0 mA indica una falla total del circuito en lugar de una medición válida.
Sobre este nivel de corriente continua se superpone la señal digital del protocolo HART mediante el principio de Modulación por Desplazamiento de Frecuencia (FSK). Una frecuencia de 1200 Hz representa un uno lógico, mientras que 2200 Hz representa un cero lógico. Dado que el valor promedio de esta señal sinusoidal continua es cero, la comunicación digital no interfiere con la lectura analógica de 4 a 20 mA.
Fuentes Frecuentes de Falla en Instrumentación de Campo
Los bucles de señal en entornos industriales agresivos sufren degradaciones que descalibran la lectura o interrumpen la comunicación con el sistema DCS o PLC:
Efecto de Carga y Resistencia Total Excesiva: Si la suma de las resistencias del cableado, los barreras intrínsecas de seguridad y las tarjetas de entrada analógica supera la capacidad de la fuente de alimentación de 24 VDC del instrumento, el transmisor se satura y no logra entregar 20 mA a fondo de escala.
Bucles de Tierra y Ruido en Modo Común: Poner a tierra la pantalla (malla) del cable de señal en más de un punto genera corrientes circulantes por diferencias de potencial. Esto introduce un offset o desviación constante en la medición.
Aislamiento Dieléctrico Degradado por Humedad: La penetración de agua o humedad en la cabeza de conexiones del transmisor crea caminos conductivos paralelos que derivan parte de la corriente a tierra antes de llegar a la tarjeta receptora.
Matriz de Diagnóstico y Pruebas en Bucles de Instrumentación
| Síntoma en la Sala de Control | Causa Raíz Probable | Herramienta de Campo | Acción Correctiva de Mantenimiento |
| Medición fija en 0 mA | Cable cortado o fuente de 24 VDC apagada. | Multímetro (Tensión DC) | Verificar presencia de voltaje en los bornes del transmisor. |
| Iop no supera los 14 mA | Resistencia de bucle demasiado alta para la fuente. | Calibrador de lazo | Ajustar voltaje de fuente o reducir resistencia de entrada. |
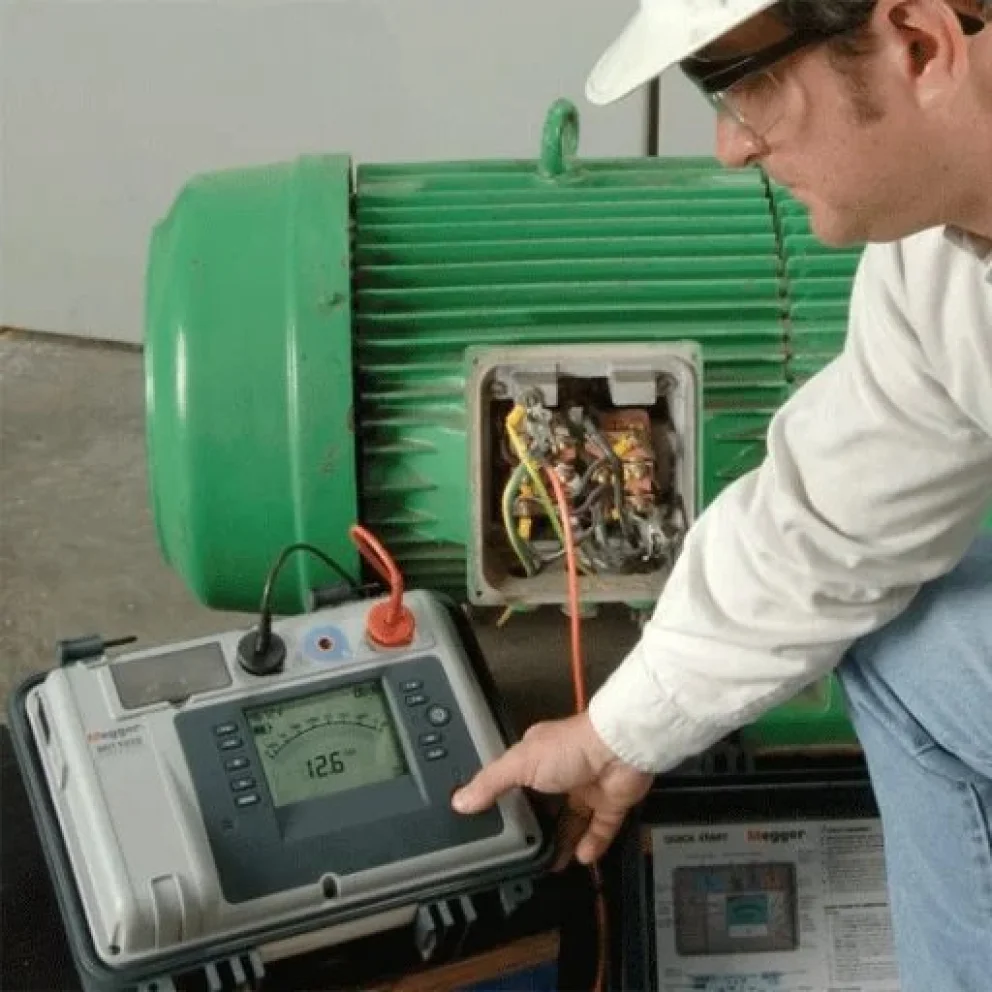
| Lectura con fluctuación o ruido | Malla puesta a tierra en múltiples puntos. | Medidor de aislamiento | Desconectar malla en el extremo de campo; dejar tierra solo en gabinete. |
| Falla de comunicación HART | Resistencia de bucle menor a 250 Ohms. | Comunicador HART | Agregar una resistencia en serie de 250 Ohms en el bucle para permitir el FSK. |
Procedimiento Estándar de Calibración de 5 Puntos
El mantenimiento preventivo de un instrumento de proceso requiere la ejecución periódica de una rutina de verificación con un calibrador de procesos patrón calibrado y trazable:
Aislamiento del Proceso: Desconectar el instrumento del lazo de control o poner el bucle del PLC en modo manual para evitar que las pruebas disparen las salidas del proceso.
Generación de Variable Patrón: Aplicar presión, temperatura o nivel al instrumento en cinco puntos estratégicos: 0%, 25%, 50%, 75% y 100% del rango configurado (LRV y URV).
Ajuste de Cero y Ganancia (Zero and Span): Si la corriente de salida difiere del valor teórico por encima de la tolerancia permitida, ejecutar el comando "Trim de Cero" y "Trim de Salida DAC" mediante el comunicador HART.
Prueba de Histéresis: Evaluar la respuesta del sensor realizando las mediciones en sentido ascendente y descendente para detectar holguras mecánicas o fatiga en los diafragmas de medición.
Asegurar la precisión de las lecturas en la instrumentación de campo es el paso elemental para que cualquier estrategia de control automático o digitalización industrial funcione. Identificar problemas de masa, verificar la resistencia de carga en los bucles y calibrar periódicamente los transmisores bajo protocolos estandarizados elimina las desviaciones de proceso que afectan la calidad del producto y la seguridad de la planta. ¿Dispone tu departamento de instrumentación de un registro de resistencia de bucle y calibración de 5 puntos para los instrumentos críticos, o las fallas de medición se identifican únicamente cuando el PLC entra en alarma? La estabilidad del control automático se construye en la salud del bucle analógico.
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/563/85eb8c849a33f3c85a7e8ed73e5d400dca87e9d08238e6d61791dc55931bb500.jpg","image_mobile":null,"url":"/paginas/p12-newsletter","url_mobile":"/paginas/p12-newsletter","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/565/574968837e49cae6cba68222cfdfd1c90d04a410cb006735283e619ddc4e232c.jpg","image_mobile":null,"url":"/revista","url_mobile":"/revista","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/560/976190fd342d06296c6714f4dd122fe26c250b592dc94d4de38a79db4d2b18f2.jpg","image_mobile":null,"url":"https://www.electroinstalador.com/","url_mobile":"https://www.electroinstalador.com/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/561/71e816d95bb1f02574f6105b85f5f72c2c28f0f98e083eee1f018fc782292ffc.jpg","image_mobile":null,"url":"https://www.eficienciaconstructiva.com.ar/","url_mobile":"https://www.eficienciaconstructiva.com.ar/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/562/752f11d61a6ff2822c56f21eba20d83bfbe9ec51f2a0539841646940865085c8.jpg","image_mobile":null,"url":"/mantenimiento-tv","url_mobile":"/mantenimiento-tv","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/13/mantenimientoelectrico/files/05/570/0ed6c3e311504c2fec5137b44af3f1dde94378d015c20a82b0585c1011f97d7e.jpg","image_mobile":null,"url":null,"url_mobile":null,"target":"_blank","target_mobile":"_blank"}])
