


Inspección ultrasónica por pulso-eco, control de corrosión y cumplimiento de códigos ASME en recipientes a presión.
Ultrasonido Industrial: El escáner forense de la integridad estructural y mecánica
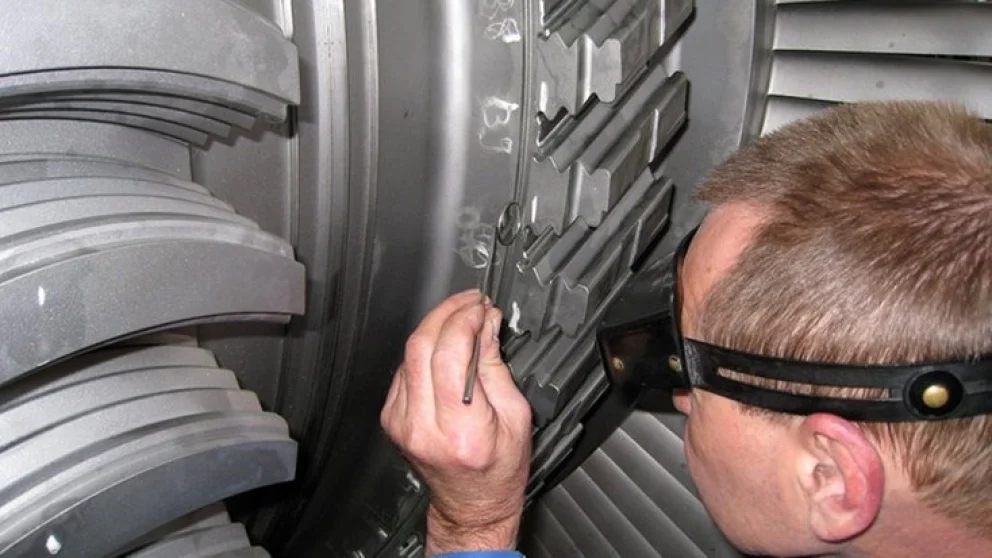
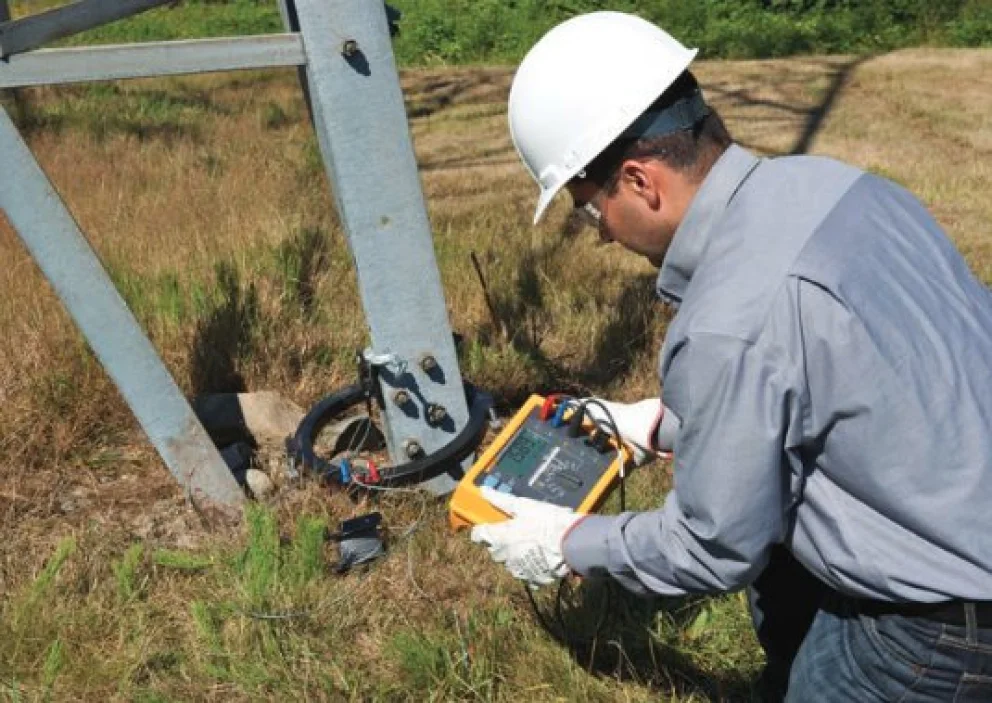
En la industria pesada y de procesos continuos, la degradación de los activos físicos debido a fenómenos como la corrosión, la erosión fluídica y la fatiga mecánica ocurre de manera silenciosa y oculta bajo las capas de pintura o aislamiento térmico. Esperar a que una tubería de alta presión falle o que un tanque de almacenamiento de químicos presente una fuga para intervenir es una estrategia de altísimo riesgo humano, ambiental y financiero. El ultrasonido industrial es el ensayo no destructivo (END) por excelencia que permite evaluar la integridad estructural de los metales sin alterar sus propiedades ni detener los procesos. Al introducir ondas acústicas de alta frecuencia en el material, esta tecnología actúa como un verdadero ecógrafo médico industrial, mapeando el espesor remanente del acero y detectando discontinuidades internas imperceptibles mucho antes de que pongan en riesgo la continuidad de la planta.
1. El principio físico del Pulso-Eco y la piezoelectricidad
El ultrasonido industrial opera en un rango de frecuencias muy superior al oído humano, típicamente entre 0.5 MHz y 20 MHz. El corazón del sistema es el transductor (o palpador), el cual contiene un cristal piezoeléctrico. Cuando este cristal recibe un pulso eléctrico de alta velocidad, vibra y genera una onda mecánica ultrasónica que se introduce en el material a inspeccionar.
Para que la onda acústica pase eficientemente del transductor al metal, se requiere el uso de un líquido acoplante (gel, aceite o agua) que elimine el aire atrapado, el cual reflejaría la energía de inmediato. La onda viaja a través del acero a una velocidad constante (aproximadamente 5920 metros por segundo para ondas longitudinales). Cuando el haz de sonido choca contra la pared posterior del material o contra una discontinuidad interna (como una fisura o un poro), se refleja y regresa al transductor, el cual convierte la onda mecánica de vuelta en una señal eléctrica para ser procesada.
2. Medición de Espesores y Control de Corrosión
La aplicación más masiva y crítica del ultrasonido en el mantenimiento diario es la medición de espesores de precisión. Al medir con exactitud nanométrica el tiempo de tránsito que tarda la onda en ir y volver (tiempo de vuelo), el equipo calcula el espesor del metal aplicando una fórmula fundamental:
Esta técnica se aplica bajo programas estructurales de control de corrosión en:
Tuberías de Proceso: Especialmente en codos y reducciones, donde la velocidad del fluido provoca erosión-corrosión interna.
Recipientes a Presión y Calderas: Permite auditar el desgaste de las paredes sometidas a estrés térmico y químico continuo, asegurando el cumplimiento de códigos internacionales como el ASME Sección V y VIII.
Tanques de Almacenamiento (API 653): Monitoreo del desgaste en las chapas del fondo y del cuerpo del tanque para prevenir colapsos estructurales catastróficos.
3. Detección de Fallas en Soldaduras mediante Haz Angular
Mientras que la medición de espesores utiliza ondas rectas (longitudinales), la inspección avanzada de uniones soldadas y componentes estructurales utiliza transductores de haz angular. Estos acoplan un prisma de plexiglás que desvía la onda en ángulos específicos (como 45°, 60° o 70°) para introducir ondas de corte o transversales dentro de la soldadura.
Esta técnica permite escanear de forma tridimensional el cordón de soldadura para detectar los modos de falla mecánicos más severos dictados por la normativa de construcción (como AWS D1.1):
Falta de Fusión / Penetración: Zonas donde el metal de aporte no se unió correctamente al metal base.
Fisuras por Fatiga: Grietas internas milimétricas que se propagan debido a vibraciones mecánicas y tensiones cíclicas.
Inclusiones de Escoria o Porosidades: Atrapamiento de gases o impurezas que debilitan mecánicamente la junta estructural.
La evolución de este ensayo es el sistema Phased Array (PAUT), una tecnología 4.0 que utiliza transductores multielemento (hasta 64 cristales disparados de forma secuencial y controlada por computadora). Esto genera una imagen sectorial en tiempo real del interior de la pieza, similar a una tomografía médica, eliminando cualquier margen de error en la interpretación del inspector.
El ultrasonido industrial es la columna vertebral de la Confiabilidad Estructural. Transforma las inspecciones subjetivas e invasivas en un proceso científico, predictivo y preventivo de alta precisión. Implementar rutas de medición de espesores y control de END asegura que las calderas, tanques y líneas de proceso de la planta operen de forma segura dentro de sus límites de diseño de ingeniería. ¿Está tu departamento técnico monitoreando las tasas de desgaste por corrosión de tus líneas críticas mediante ultrasonido, o sigues operando recipientes a presión bajo la peligrosa sombra de la incertidumbre? La integridad de la planta se defiende midiendo el metal milímetro a milímetro.
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/563/85eb8c849a33f3c85a7e8ed73e5d400dca87e9d08238e6d61791dc55931bb500.jpg","image_mobile":null,"url":"/paginas/p12-newsletter","url_mobile":"/paginas/p12-newsletter","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/565/574968837e49cae6cba68222cfdfd1c90d04a410cb006735283e619ddc4e232c.jpg","image_mobile":null,"url":"/revista","url_mobile":"/revista","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/560/976190fd342d06296c6714f4dd122fe26c250b592dc94d4de38a79db4d2b18f2.jpg","image_mobile":null,"url":"https://www.electroinstalador.com/","url_mobile":"https://www.electroinstalador.com/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/561/71e816d95bb1f02574f6105b85f5f72c2c28f0f98e083eee1f018fc782292ffc.jpg","image_mobile":null,"url":"https://www.eficienciaconstructiva.com.ar/","url_mobile":"https://www.eficienciaconstructiva.com.ar/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/562/752f11d61a6ff2822c56f21eba20d83bfbe9ec51f2a0539841646940865085c8.jpg","image_mobile":null,"url":"/mantenimiento-tv","url_mobile":"/mantenimiento-tv","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/13/mantenimientoelectrico/files/05/570/0ed6c3e311504c2fec5137b44af3f1dde94378d015c20a82b0585c1011f97d7e.jpg","image_mobile":null,"url":null,"url_mobile":null,"target":"_blank","target_mobile":"_blank"}])
