


Gestión de inventarios y logística de mantenimiento industrial
Gestión y criticidad de repuestos en el pañol de mantenimiento industrial
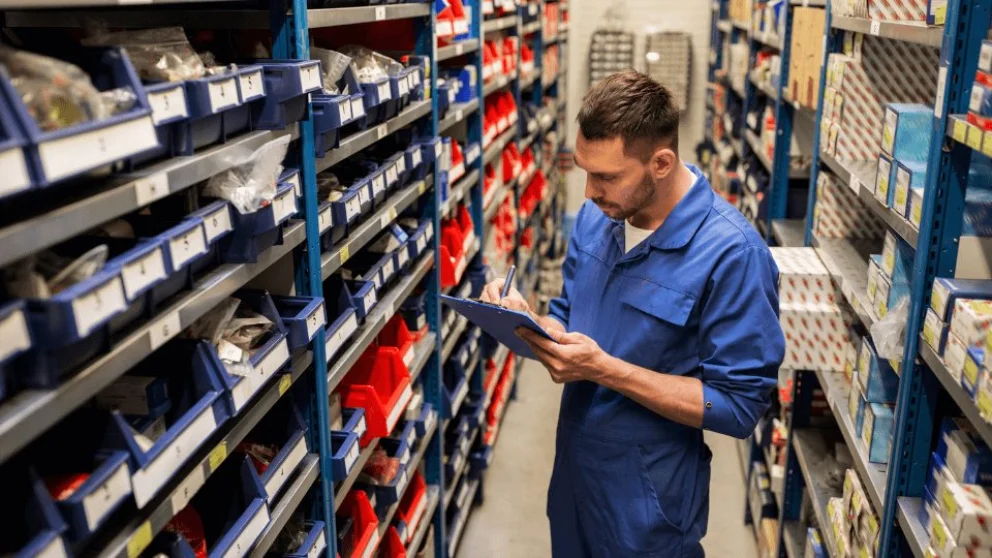
En la gestión moderna de activos, el pañol de mantenimiento suele encontrarse en el centro de un delicado dilema financiero y operativo. Por un lado, mantener un inventario sobredimensionado inmoviliza un capital de trabajo millonario en piezas que quizás nunca se utilicen; por el otro, carecer de un repuesto crítico en el momento exacto de una avería puede paralizar una línea de producción completa, transformando una simple pieza económica en una catástrofe financiera. Implementar una estrategia formal de gestión y criticidad de repuestos es indispensable para garantizar la disponibilidad técnica sin sobredimensionar el almacén.
La paradoja del pañol: Costo de posesión versus costo de rotura
El valor de un repuesto en el pañol no se mide únicamente por su precio de adquisición en el mercado, sino por el impacto que genera su ausencia o su disponibilidad en el proceso productivo.
Costo de posesión (Holding Cost): Incluye la depreciación del capital inmovilizado, el espacio físico ocupado, los seguros, el riesgo de obsolescencia tecnológica y el deterioro por almacenamiento inadecuado (como la oxidación de rodamientos o la degradación de sellos de goma).
Costo de rotura (Stockout Cost): Representa las pérdidas económicas acumuladas durante el tiempo de parada de la línea de producción mientras se espera la importación o fabricación urgente de un repuesto faltante.
Metodología de clasificación: Análisis ABC y Matriz de Criticidad
Para ordenar el inventario de miles de ítems heterogéneos, el departamento de mantenimiento debe aplicar una doble clasificación combinada:
1. Clasificación ABC basada en el valor de consumo (Ley de Pareto)
Clase A (Alto valor): Representa aproximadamente el 15% o 20% de los ítems del pañol, pero concentra el 70% o 80% del presupuesto de compras (motores principales, variadores de frecuencia de alta potencia, reductores primarios). Exigen un control estricto y revisión individualizada.
Clase B (Valor moderado): Alrededor del 30% de los ítems y el 15% del valor económico (bombas secundarias, válvulas neumáticas, sensores especializados).
Clase C (Bajo valor): Cerca del 50% o 60% de los componentes, pero apenas representan el 5% o 10% del presupuesto (bulonería, fusibles, terminales, abrazaderas, correas estándar). Se gestionan mediante sistemas de reposición visual (kanban o stock mínimo simple).
2. Matriz de Criticidad Operativa (Clases A, B y C por impacto en producción)
Cruza la probabilidad de falla del componente con el tiempo de inactividad que genera en la planta y la disponibilidad comercial del repuesto en plaza (Lead Time).
Parámetros clave de reposición y control de inventario
Una vez categorizados los repuestos, es necesario establecer reglas matemáticas claras dentro del software CMMS para automatizar las compras y evitar quiebres de stock:
| Parámetro Logístico | Definición Técnica | Criterio de Cálculo Operativo |
| Stock Mínimo (De Seguridad) | Cantidad de reserva para evitar paradas durante retrasos de entrega. | Basado en el tiempo de reabastecimiento (Lead Time) del proveedor. |
| Punto de Pedido (Reorder Point) | Nivel de stock que activa automáticamente una nueva orden de compra. | Consumo diario medio multiplicado por el Lead Time más el Stock Mínimo. |
| Lote Económico de Compra (EOQ) | Cantidad óptima de pedido que minimiza los costos de emisión y posesión. | Equilibrio matemático entre costo de almacenamiento y costo administrativo. |
Buenas prácticas para la gestión física y digital del pañol
La optimización de un pañol industrial no depende únicamente de planillas de cálculo, sino de la disciplina operativa en la manipulación diaria de los materiales:
Política de estricto consumo por Orden de Trabajo (OT): Ningún repuesto debe retirarse del pañol sin estar asociado a una Orden de Trabajo activa en el CMMS. Esto garantiza la trazabilidad exacta de qué máquina consumió qué componente.
Control de inventarios cíclicos: En lugar de realizar un recuento general caótico a fin de año, implementar conteos cíclicos semanales de los ítems Clase A y rotativos para el resto del inventario.
Protección ambiental y preservación: Garantizar condiciones de temperatura, humedad y protección contra polvo en áreas específicas para componentes electrónicos sensibles y partes mecánicas de alta precisión.
Optimice la disponibilidad de su planta controlando el inventario
Una gestión rigurosa de la criticidad y del stock de repuestos en el pañol permite reducir drásticamente el capital inmovilizado, eliminar las esperas por piezas faltantes y asegurar que los recursos técnicos estén siempre disponibles cuando la producción los necesita.
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/563/85eb8c849a33f3c85a7e8ed73e5d400dca87e9d08238e6d61791dc55931bb500.jpg","image_mobile":null,"url":"/paginas/p12-newsletter","url_mobile":"/paginas/p12-newsletter","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/565/574968837e49cae6cba68222cfdfd1c90d04a410cb006735283e619ddc4e232c.jpg","image_mobile":null,"url":"/revista","url_mobile":"/revista","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/560/976190fd342d06296c6714f4dd122fe26c250b592dc94d4de38a79db4d2b18f2.jpg","image_mobile":null,"url":"https://www.electroinstalador.com/","url_mobile":"https://www.electroinstalador.com/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/561/71e816d95bb1f02574f6105b85f5f72c2c28f0f98e083eee1f018fc782292ffc.jpg","image_mobile":null,"url":"https://www.eficienciaconstructiva.com.ar/","url_mobile":"https://www.eficienciaconstructiva.com.ar/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/562/752f11d61a6ff2822c56f21eba20d83bfbe9ec51f2a0539841646940865085c8.jpg","image_mobile":null,"url":"/mantenimiento-tv","url_mobile":"/mantenimiento-tv","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/13/mantenimientoelectrico/files/05/570/0ed6c3e311504c2fec5137b44af3f1dde94378d015c20a82b0585c1011f97d7e.jpg","image_mobile":null,"url":null,"url_mobile":null,"target":"_blank","target_mobile":"_blank"}])
