


Ingeniería de confiabilidad y resolución de problemas
Análisis de Causa Raíz (RCA) con 5 Porqué e Ishikawa en mantenimiento industrial
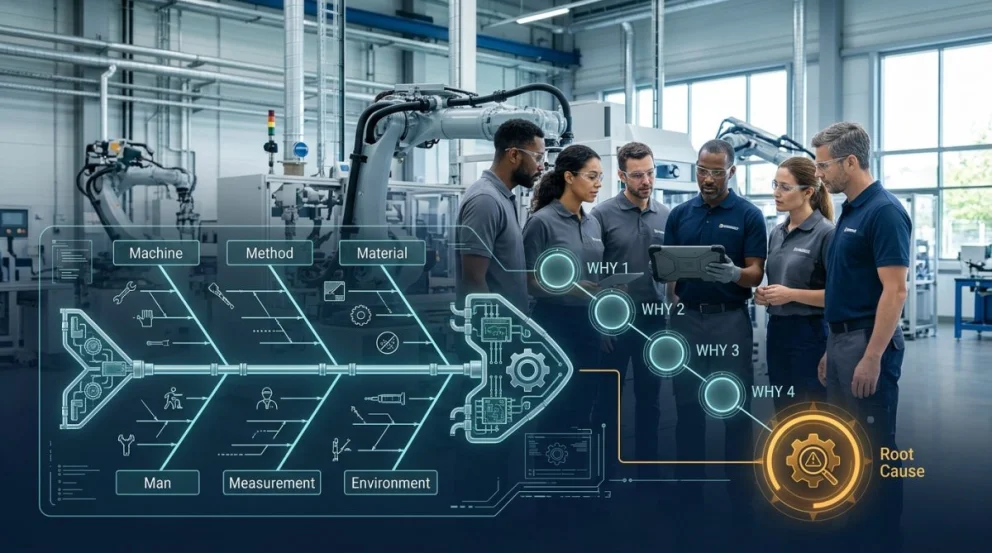
En el entorno de la mantenimiento industrial moderno, uno de los errores más costosos es limitarse a reparar la consecuencia de una falla sin investigar su origen real. Cuando una máquina se detiene repetidamente y el equipo técnico se limita a cambiar el componente dañado sin indagar por qué falló, la avería vuelve a manifestarse, generando pérdidas de producción y un desgaste innecesario de recursos. La aplicación rigurosa de metodologías de Análisis de Causa Raíz (RCA), como la técnica de los 5 Porqué y el Diagrama de Ishikawa, permite transformar a los departamentos de mantenimiento en unidades de diagnóstico proactivo.
¿Qué es el Análisis de Causa Raíz (RCA)?
El RCA (Root Cause Analysis) es un proceso estructurado de resolución de problemas orientado a identificar la causa fundamental que originó un fallo o incidente operativo, diferenciando los síntomas superficiales de los factores desencadenantes profundos.
Síntoma: Lo que se observa de forma inmediata (por ejemplo, el motor del ventilador se quemó por sobrecalentamiento).
Causa Raíz: La razón estructural subyacente que, de haber sido corregida a tiempo, habría evitado el evento (por ejemplo, un ajuste incorrecto en la protección térmica del variador o un plan de lubricación deficiente).
Metodología 1: La técnica de los 5 Porqué (5 Whys)
Popularizada originalmente dentro del sistema de producción de Toyota, la técnica de los 5 Porqué consiste en preguntar iterativamente el motivo de un evento problemático con el objetivo de profundizar desde el síntoma visible hasta la causa organizacional o técnica raíz. Por lo general, se requieren cinco iteraciones sucesivas para alcanzar el núcleo del problema.
Ejemplo práctico de aplicación en un motor eléctrico industrial
Problema inicial: El motor principal de la bomba de alimentación se detuvo por disparo térmico.
Porqué 1: ¿Por qué se disparó el térmico? Porque el consumo de corriente superó la intensidad nominal configurada.
Porqué 2: ¿Por qué superó la corriente nominal? Porque el rotor del motor sufría una fricción mecánica excesiva en los cojinetes.
Porqué 3: ¿Por qué había fricción excesiva en los cojinetes? Porque los rodamientos se quedaron sin película lubricante adecuada.
Porqué 4: ¿Por qué se quedaron sin lubricante? Porque el sello del rodamiento se fisuró y permitió el ingreso de humedad durante el lavado a presión.
Porqué 5 (Causa Raíz): ¿Por qué ingresó humedad? Porque el procedimiento de mantenimiento preventivo omitió el recambio periódico del sello y utilizaba un grado de grasa no apto para ambientes húmedos.
Metodología 2: El Diagrama de Ishikawa (Espina de Pescado)
Cuando una falla industrial es compleja y abarca múltiples variables interconectadas, la técnica de los 5 Porqué puede resultar insuficiente si no se ordenan previamente las posibles hipótesis. El Diagrama de Ishikawa (también conocido como diagrama de causa-efecto o espina de pescado) categoriza visualmente las posibles causas de un problema bajo seis dimensiones operativas fundamentales, conocidas como las 6M:
Mano de Obra: Errores humanos, falta de capacitación o procedimientos deficientes.
Maquinaria: Desgaste, obsolescencia, calibración incorrecta o limitaciones de diseño del activo.
Materiales: Calidad deficiente de repuestos, insumos o lubricantes utilizados.
Métodos: Procedimientos operativos estándar (SOP) inadecuados o ausentes.
Medición: Errores en instrumentos de control, sensores descalibrados o lecturas erróneas.
Medio Ambiente: Temperatura extrema, humedad, vibraciones o polvo en el entorno de trabajo.
Cuadro comparativo: Aplicación de herramientas de RCA
| Parámetro Técnico | Técnica de los 5 Porqué | Diagrama de Ishikawa (Espina) |
| Complejidad del Problema | Ideal para fallas lineales y de causa única. | Excelente para problemas complejos con múltiples variables. |
| Enfoque Metodológico | Secuencial y vertical (profundidad). | Multidimensional y horizontal (amplitud). |
| Participación del Equipo | Puede realizarse de forma individual o en grupos reducidos. | Requiere una sesión de lluvia de ideas multidisciplinaria (RCM). |
| Integración Operativa | Fácil de documentar rápidamente en el sistema CMMS. | Ideal para grandes auditorías de fallas críticas (Clase A). |
Planificación e implementación de acciones correctivas post-RCA
Identificar la causa raíz mediante el uso combinado de Ishikawa y los 5 Porqué carece de valor si no se traduce en acciones concretas dentro del plan de mantenimiento preventivo:
Modificación de Gamas de Trabajo: Actualizar los procedimientos operativos estándar para incorporar la tarea correctiva descubierta.
Actualización de Repuestos Críticos: Sustituir componentes de baja calidad por especificaciones técnicas superiores que resistan el entorno operativo real.
Capacitación del Personal: Capacitar a los técnicos de turno en la detección temprana de los síntomas precursores identificados durante el análisis.
Elimine las fallas recurrentes desde la raíz
Dominar y aplicar sistemáticamente las metodologías de Análisis de Causa Raíz permite a los equipos de mantenimiento erradicar las averías crónicas, optimizar los presupuestos de reparación y elevar de forma sostenible la confiabilidad y disponibilidad de la planta.
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/563/85eb8c849a33f3c85a7e8ed73e5d400dca87e9d08238e6d61791dc55931bb500.jpg","image_mobile":null,"url":"/paginas/p12-newsletter","url_mobile":"/paginas/p12-newsletter","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/565/574968837e49cae6cba68222cfdfd1c90d04a410cb006735283e619ddc4e232c.jpg","image_mobile":null,"url":"/revista","url_mobile":"/revista","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/560/976190fd342d06296c6714f4dd122fe26c250b592dc94d4de38a79db4d2b18f2.jpg","image_mobile":null,"url":"https://www.electroinstalador.com/","url_mobile":"https://www.electroinstalador.com/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/561/71e816d95bb1f02574f6105b85f5f72c2c28f0f98e083eee1f018fc782292ffc.jpg","image_mobile":null,"url":"https://www.eficienciaconstructiva.com.ar/","url_mobile":"https://www.eficienciaconstructiva.com.ar/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/562/752f11d61a6ff2822c56f21eba20d83bfbe9ec51f2a0539841646940865085c8.jpg","image_mobile":null,"url":"/mantenimiento-tv","url_mobile":"/mantenimiento-tv","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/13/mantenimientoelectrico/files/05/570/0ed6c3e311504c2fec5137b44af3f1dde94378d015c20a82b0585c1011f97d7e.jpg","image_mobile":null,"url":null,"url_mobile":null,"target":"_blank","target_mobile":"_blank"}])
