


Estrategias operativas, gestión de activos, mantenimiento centrado en la confiabilidad (RCM) y buenas prácticas en planta.
Recomendaciones clave para el mantenimiento de planta en la industria: Maximiza la disponibilidad
La continuidad operacional y la rentabilidad de una planta industrial dependen directamente de la salud de sus activos. Un área de mantenimiento eficiente ya no se limita a responder ante emergencias ni a apagar incendios diarios; opera como un socio estratégico capaz de maximizar la disponibilidad de los equipos, optimizar los costos de ciclo de vida y garantizar la seguridad del personal. Aplicar recomendaciones clave en el mantenimiento de planta permite transformar rutinas obsoletas en un modelo proactivo fundamentado en la confiabilidad, la digitalización de datos y el compromiso de todo el equipo técnico.
1. Implementación de una Estrategia Basada en la Criticidad de los Activos
Tratar a todos los equipos de la fábrica por igual es uno de los errores más comunes en la gestión industrial. Aplicar análisis de termografía, vibraciones o análisis de aceite de manera indiscriminada satura los recursos del departamento y eleva los costos sin un retorno claro.
Una gestión eficiente exige clasificar los activos mediante una matriz de criticidad (RCM) considerando el impacto de una falla sobre la seguridad, el medio ambiente, los costos de reparación y el tiempo de parada de producción:
Equipos Críticos (Clase A): Activos donde la falla detiene inmediatamente la línea de producción o pone en riesgo la vida del personal (por ejemplo, el transformador principal, el molino de procesamiento o la caldera). Requieren monitoreo de condición en tiempo real, redundancia de componentes y stock de repuestos prioritario.
Equipos Semicríticos (Clase B): Máquinas cuyo fallo reduce la capacidad productiva o genera cuellos de botella temporales, pero permiten un margen de respuesta. Se intervienen mediante rutas de mantenimiento preventivo y predictivo periódico.
Equipos No Críticos (Clase C): Componentes auxiliares con bajo costo de reposición y sin impacto directo en la producción. En estos activos, la estrategia más rentable suele ser el mantenimiento hasta la falla (correctivo programado).
2. Dominio del Mantenimiento Predictivo (CBM) sobre el Preventivo Tradicional
Sustituir componentes basados únicamente en horas de funcionamiento o fechas de calendario genera sobrecostos innecesarios e introduce fallas infantiles por manipulación en equipos que aún operan en perfecto estado.
El Mantenimiento Basado en la Condición (CBM) propone intervenir la maquinaria basándose en el deterioro real medido a través de parámetros físicos:
Análisis de Vibraciones: Detecta de manera temprana desalineaciones, desbalanceo en rotores y desgaste incipiente en pistas de rodamientos mediante la medición de velocidad (mm/s) y aceleración (g).
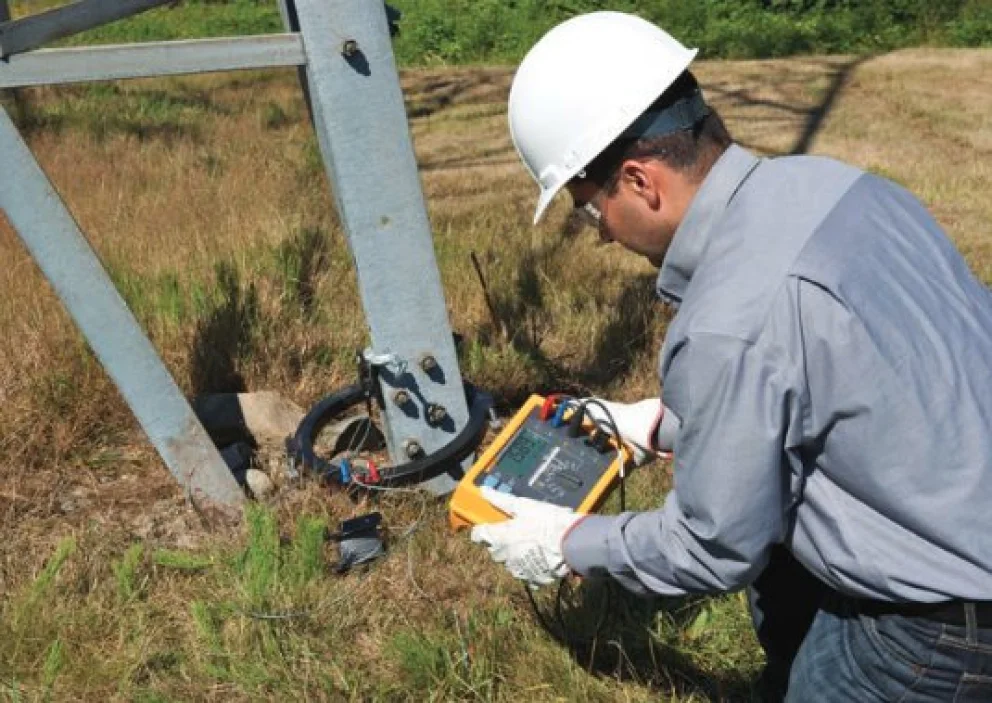
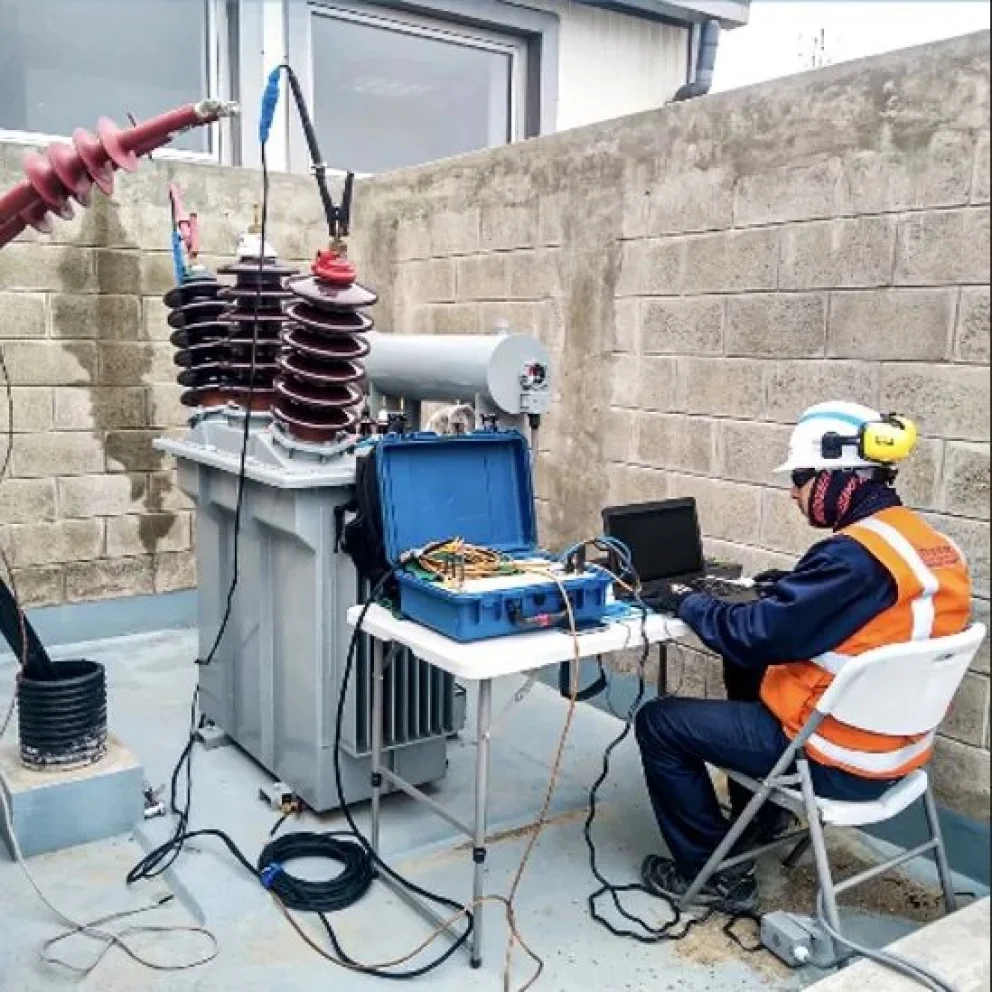
Termografía Infrarroja: Permite identificar puntos calientes por resistencia de contacto en embarrados, interruptores de potencia y tableros eléctricos bajo carga, previniendo arcos eléctricos.
Tribología y Análisis de Aceite: Revela la viscosidad, el nivel de contaminación por partículas y la presencia de metales de desgaste en reductores y sistemas hidráulicos.
Ultrasonido Pasivo: Diagnostica fugas de aire comprimido, cavitación en bombas y fallos iniciales en rodamientos de baja velocidad.
3. Optimización de la Gestión de Repuestos y Repostero (MRO)
Tener un capital inmovilizado excesivo en el almacén de mantenimiento afecta la liquidez de la empresa, mientras que la falta de un repuesto crítico detiene la planta durante días. Equilibrar el inventario de MRO (Mantenimiento, Reparación y Operaciones) exige rigor metodológico.
Cálculo del Punto de Reorden (ROP)
Para evitar roturas de stock en componentes esenciales, el área de repuestos debe establecer un Punto de Reorden automatizado mediante la siguiente fórmula:
ROP = (Consumo Diario Promedio * Tiempo de Entrega del Proveedor en Dias) + Stock de Seguridad
Donde:
Consumo Diario Promedio: Cantidad de unidades utilizadas en condiciones normales por día.
Tiempo de Entrega (Lead Time): Días que transcurren desde que se emite la orden de compra hasta que el material ingresa al almacén.
Stock de Seguridad: Colchón de inventario para absorber demoras en el proveedor o picos inesperados de uso.
Asimismo, se recomienda codificar el 100% de los insumos en el software CMMS y realizar recuentos cíclicos para mantener la exactitud del registro de inventario (IRA) por encima del 98%.
4. Matriz de Buenas Prácticas para el Personal de Planta
La excelencia operacional no se logra únicamente con software o instrumentos sofisticados; se sostiene en la disciplina y la estandarización del trabajo en campo.
| Pilar de Gestión | Acción Sugerida en Planta | Resultado Operativo Esperado |
| Estandarización | Crear Procedimientos Operativos Estándar (SOP) y listas de chequeo para cada intervención. | Elimina la variabilidad entre turnos de trabajo y reduce errores humanos en el montaje. |
| Limpieza y Orden (5S) | Implementar metodologías de orden en talleres, tableros y salas de control. | Facilita la detección temprana de fugas de aceite, polvo acumulado o puntos de fricción. |
| Capacitación Técnica | Desarrollar planes de formación continua en normativas de seguridad (LOTO, NFPA 70E) y nuevas tecnologías. | Incrementa la autonomía técnica del personal y reduce el tiempo medio de reparación (MTTR). |
| Análisis Causa Raíz (RCA) | Aplicar metodologías como los 5 Porqués o Diagrama de Ishikawa ante cualquier parada no programada mayor a 1 hora. | Previene la recurrencia de la misma falla y elimina la causa raíz del problema. |
5. Digitalización e Integración con el Sistema CMMS/EAM
Un departamento de mantenimiento moderno no puede gestionarse mediante planillas de cálculo aisladas o notas en papel. La integración de un software de Gestión de Mantenimiento Asistido por Computadora (CMMS) o Gestión de Activos Empresariales (EAM) es indispensable para centralizar la información.
Digitalización de Ordenes de Trabajo (OT): Los técnicos deben registrar en tiempo real, desde dispositivos móviles, las horas dedicadas, los repuestos utilizados y las observaciones encontradas durante la inspección.
Seguimiento de Indicadores en Tiempo Real: El equipo directivo debe monitorear continuamente métricas como el tiempo medio entre fallas (MTBF), el tiempo medio de reparación (MTTR), el backlog de trabajo acumulado y el cumplimiento de la pauta preventiva.
Alineación con Mantenimiento Autónomo (TPM): Involucrar a los operadores de producción en las tareas básicas de limpieza, lubricación e inspección visual (Total Productive Maintenance). Esto libera al equipo especializado de mantenimiento para concentrarse en tareas de alta ingeniería y mejora continua.
Elevar el estándar operativo en el mantenimiento de planta requiere combinar una visión estratégica de los activos con la ejecución rigurosa de las rutinas diarias. Priorizar los equipos según su criticidad, migrar progresivamente hacia el monitoreo de condición, controlar el stock de repuestos y promover el análisis de causa raíz son los pilares fundamentales para erradicar las paradas no planificadas. ¿Dispone tu planta de un plan de mantenimiento adaptado al nivel de criticidad real de sus activos, o continúan destinando los mismos recursos a equipos auxiliares que a la maquinaria principal del proceso? La competitividad industrial de la empresa se define en la confiabilidad de su planta.
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/563/85eb8c849a33f3c85a7e8ed73e5d400dca87e9d08238e6d61791dc55931bb500.jpg","image_mobile":null,"url":"/paginas/p12-newsletter","url_mobile":"/paginas/p12-newsletter","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/565/574968837e49cae6cba68222cfdfd1c90d04a410cb006735283e619ddc4e232c.jpg","image_mobile":null,"url":"/revista","url_mobile":"/revista","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/560/976190fd342d06296c6714f4dd122fe26c250b592dc94d4de38a79db4d2b18f2.jpg","image_mobile":null,"url":"https://www.electroinstalador.com/","url_mobile":"https://www.electroinstalador.com/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/561/71e816d95bb1f02574f6105b85f5f72c2c28f0f98e083eee1f018fc782292ffc.jpg","image_mobile":null,"url":"https://www.eficienciaconstructiva.com.ar/","url_mobile":"https://www.eficienciaconstructiva.com.ar/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/562/752f11d61a6ff2822c56f21eba20d83bfbe9ec51f2a0539841646940865085c8.jpg","image_mobile":null,"url":"/mantenimiento-tv","url_mobile":"/mantenimiento-tv","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/13/mantenimientoelectrico/files/05/570/0ed6c3e311504c2fec5137b44af3f1dde94378d015c20a82b0585c1011f97d7e.jpg","image_mobile":null,"url":null,"url_mobile":null,"target":"_blank","target_mobile":"_blank"}])
