


Estrategias de diagnóstico en PLC, buses de campo, instrumentación inteligente y mantenimiento en sistemas de control.
Mantenimiento en automatización industrial: Diagnóstico, sensores y buses de campo
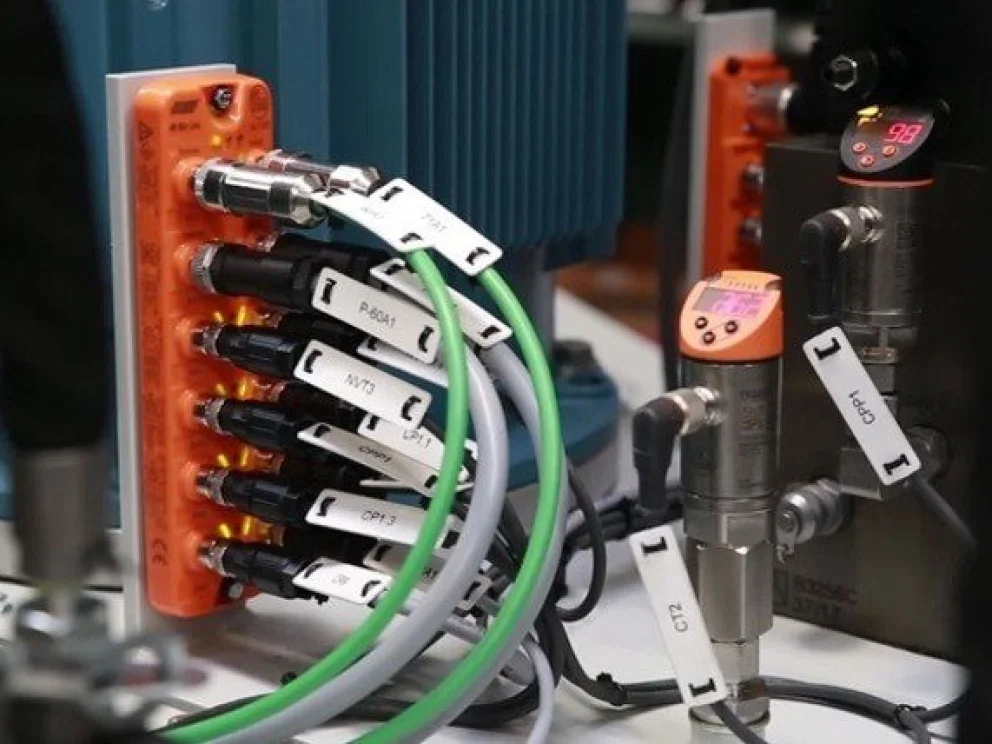
La automatización y el control de procesos representan el cerebro operativo de la fábrica moderna. La transición desde la lógica cableada hacia los controladores lógicos programables (PLC), los sistemas de control distribuido (DCS) y las redes industriales ha incrementado la precisión del proceso, pero también ha cambiado la naturaleza de las paradas. El mantenimiento en automatización industrial exige que el equipo técnico domine tanto la instrumentación de campo como las arquitecturas digitales, diagnosticando fallas de comunicación, degradación en sensores y desviaciones en los lazos de control antes de que afecten la calidad del producto final.
1. Capas de la Arquitectura de Control y sus Puntos de Falla
Para estructurar un plan de mantenimiento efectivo, es necesario abordar el sistema de automatización según los niveles de la pirámide de automatización (modelo ISA-95). Cada capa presenta modos de falla particulares que requieren herramientas de diagnóstico específicas.
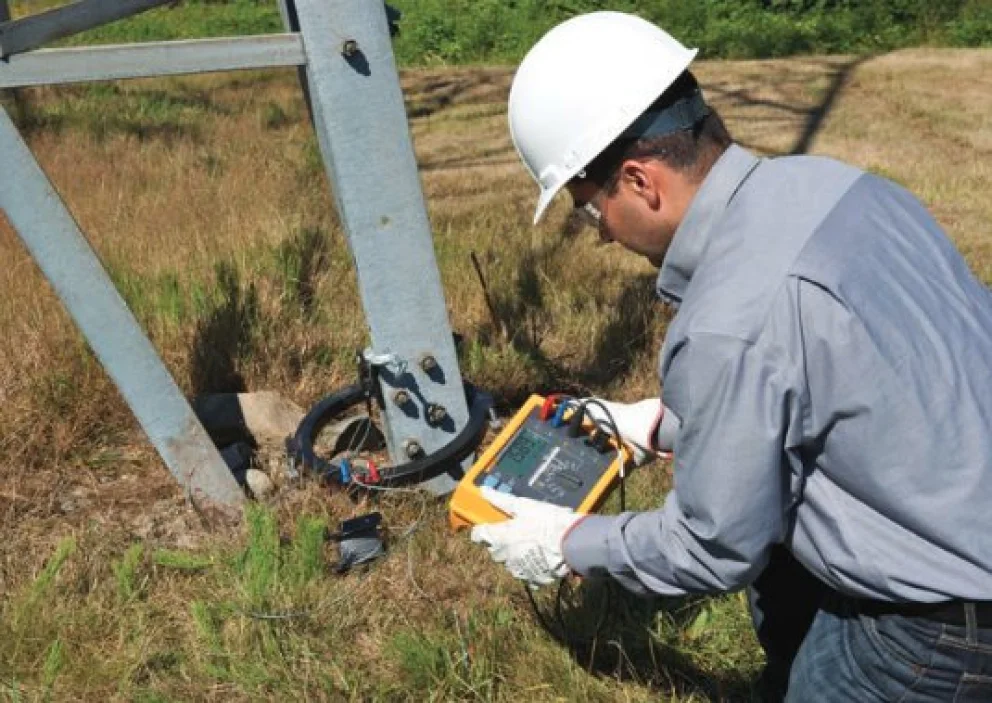
Nivel de campo (Sensores y Actuadores): Concentra la mayor cantidad de fallas físicas. La exposición a vibración, humedad, polvo y variaciones térmicas provoca descalibración en transmisores de presión o flujo, falsas lecturas en sensores inductivos y desgaste en posicionadores de válvulas de control.
Nivel de control (PLC / DCS / PAC): Aunque los procesadores de control tienen una tasa de falla muy baja, los módulos de entradas y salidas (I/O) sufren sobretensiones por maniobras en la red o cortocircuitos en campo. Los fallos más comunes incluyen la falla de canal por fusible quemado o la corrupción de memoria por agotamiento de la batería de respaldo.
Nivel de supervisión y red (SCADA / HMI / Ethernet Industrial): Los problemas en esta capa se traducen en pérdida de visibilidad del proceso. Se originan por saturación de tráfico en la red, atenuación en cables de fibra óptica por suciedad en conectores o fallas de configuración en switches administrables.
2. Diagnóstico en Buses de Campo y Redes Industriales
En las plantas actuales, la información de los sensores no viaja por cables individuales de 4-20 mA hacia el tablero, sino a través de buses de campo y redes de Ethernet industrial como PROFINET, Profibus, EtherNet/IP o Modbus TCP.
Cuando se presentan intermitencias en la comunicación, el técnico debe evaluar la capa física de la red antes de modificar la programación del controlador:
Inmunidad al ruido electromagnético (EMI): El cableado de datos debe instalarse en canalizaciones separadas de los cables de potencia de motores o VFD. La falta de continuidad en la malla de blindaje (shield) convierte al cable de red en una antena que capta picos de alta frecuencia.
Resistencia de terminación: En redes basadas en RS-485 (como Profibus DP), la ausencia o mala configuración de las resistencias de terminación en los extremos del bus genera reflexiones de onda que distorsionan la señal digital.
Análisis de calidad de señal: El uso de un osciloscopio industrial o analizador de red permite medir la forma de onda de los bits. La presencia de ruido o caídas de tensión indica conectores sulfatados, curvas excesivas en el cable o exceso de nodos conectados.
3. Lazos de Control PID y Calibración de Instrumentación
La estabilidad del proceso depende de la precisión de los sensores y de la correcta sintonía de los controladores PID (Proporcional, Integrador, Derivativo). Una descalibración imperceptible en un sensor de temperatura puede derivar en un consumo excesivo de energía o en la pérdida de un lote completo de producción.
Cálculo del Error de Calibración
La evaluación de un transmisor de proceso (por ejemplo, un sensor de presión de 4-20 mA) requiere comparar la salida real medida con el valor teórico esperado para un determinado punto de entrada:
Error (%) = ((Salida Medida - Salida Teorica) / Span) * 100
Donde:
Salida Medida: Corriente real entregada por el sensor (expresada en mA).
Salida Teórica: Valor de corriente calculado matemáticamente para la variable aplicada.
Span: Rango total de salida del instrumento (16 mA para un rango estándar de 4 a 20 mA).
Si el error calculado supera la tolerancia especificada por el fabricante (por ejemplo, 0,1%), el instrumento debe someterse a un procedimiento de ajuste de cero y escala (zero & span) mediante un calibrador de procesos documentador.
4. Estrategia de Mantenimiento Preventivo y Gestión de Cambios
Mantener un sistema automatizado no se limita a reemplazar componentes defectuosos; exige una gestión rigurosa de las copias de seguridad (backups) y de los programas fuente.
| Tarea de Mantenimiento | Frecuencia | Objetivo Operativo | Criterio de Aceptación / Control |
| Respaldo de Programas (Backup) | Mensual / Post-cambio | Garantizar la recuperación rápida ante fallo del PLC. | Archivo guardado en servidor central con control de versiones. |
| Limpieza y Reajuste de Bornes | Semestral | Evitar falsos contactos en módulos de I/O. | Inspección termográfica en bornes sin puntos calientes. |
| Prueba de Baterías de CPU | Anual | Prevenir la pérdida del programa en corte de energía. | Medición de tensión de batería dentro del rango nominal. |
| Verificación de Redes de Datos | Trimestral | Medir tasa de tramas con error en switches. | Porcentaje de paquetes perdidos o rechazados igual a 0%. |
5. Ciberseguridad y Mantenimiento en Entornos OT
Con la integración de la red de planta (OT) con la red corporativa (IT) para la toma de datos de producción, la ciberseguridad industrial se ha convertido en una tarea crítica para el personal de mantenimiento.
Gestión de puertos físicos: Bloquear físicamente los puertos USB de los paneles HMI y estaciones de trabajo para evitar la introducción no autorizada de firmware o malware.
Segmentación de red (VLANs): Aislar el tráfico de control en redes virtuales independientes del tráfico administrativo de la empresa, evitando que una sobrecarga en la red de oficinas afecte la velocidad de respuesta del PLC.
Actualización controlada de Firmware: Antes de aplicar una actualización en el procesador principal o en las tarjetas de comunicación, se debe verificar la compatibilidad con el resto de los dispositivos de la red en un banco de pruebas.
Garantizar la disponibilidad de las plantas industriales modernas exige una estrategia de mantenimiento en automatización que combine la precisión de la instrumentación analógica con la gestión de redes digitales. Verificar la calidad de las señales de bus, mantener al día los respaldos de programa y calibrar periódicamente los sensores críticos es la única vía para evitar paradas inesperadas y maximizar la eficiencia del proceso. ¿Cuenta tu equipo de trabajo con un protocolo estandarizado para la gestión de versiones de programas en PLC y la verificación de redes industriales, o la intervención ocurre únicamente cuando la pantalla SCADA pierde la comunicación? La confiabilidad operacional del sistema se define en la estabilidad de cada lazo de control.
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/563/85eb8c849a33f3c85a7e8ed73e5d400dca87e9d08238e6d61791dc55931bb500.jpg","image_mobile":null,"url":"/paginas/p12-newsletter","url_mobile":"/paginas/p12-newsletter","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/565/574968837e49cae6cba68222cfdfd1c90d04a410cb006735283e619ddc4e232c.jpg","image_mobile":null,"url":"/revista","url_mobile":"/revista","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/560/976190fd342d06296c6714f4dd122fe26c250b592dc94d4de38a79db4d2b18f2.jpg","image_mobile":null,"url":"https://www.electroinstalador.com/","url_mobile":"https://www.electroinstalador.com/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/561/71e816d95bb1f02574f6105b85f5f72c2c28f0f98e083eee1f018fc782292ffc.jpg","image_mobile":null,"url":"https://www.eficienciaconstructiva.com.ar/","url_mobile":"https://www.eficienciaconstructiva.com.ar/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/562/752f11d61a6ff2822c56f21eba20d83bfbe9ec51f2a0539841646940865085c8.jpg","image_mobile":null,"url":"/mantenimiento-tv","url_mobile":"/mantenimiento-tv","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/13/mantenimientoelectrico/files/05/570/0ed6c3e311504c2fec5137b44af3f1dde94378d015c20a82b0585c1011f97d7e.jpg","image_mobile":null,"url":null,"url_mobile":null,"target":"_blank","target_mobile":"_blank"}])
