


Modos de falla, análisis de vibraciones, lubricación de precisión y cálculo de vida útil L10h en motores eléctricos.
Mantenimiento en rodamientos de motores eléctricos: Diagnóstico y vida útil
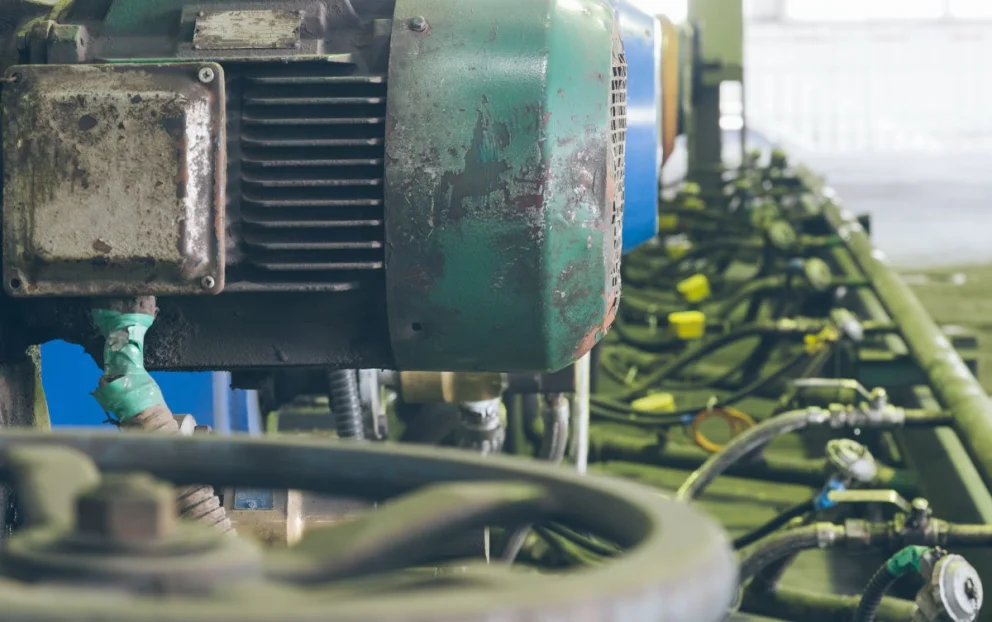
El rodamiento es el componente mecánico que soporta los esfuerzos radiales y axiales del rotor, garantizando el centrado perfecto del entrehierro magnético en un motor eléctrico. A pesar de ser un elemento estandarizado de alta precisión, la interacción con cargas dinámicas, ambientes agresivos, corrientes parásitas y lubricación inadecuada acelera su degradación. Implementar un plan de mantenimiento en rodamientos basado en análisis de vibraciones, monitoreo ultrasónico y relubricación de precisión permite extender la vida útil del activo y evitar roces catastróficos entre el rotor y el estator.
1. Mecánica del Rodamiento: Componentes y Modos de Falla Prematuros
Un rodamiento rígido de bolas o de rodillos cilíndricos en un motor industrial está sometido a un contacto Hertziano de alta presión. Las fuerzas aplicadas se concentran en superficies sumamente pequeñas entre los elementos rodantes y las pistas de rodadura de los aros interior y exterior.
Entender la causa raíz del deterioro es el primer paso para corregir las anomalías de montaje o de proceso antes del colapso del rodamiento:
Fatiga subsuperficial (Spalling o Descascarillado): Ocurre por el esfuerzo cortante cíclico debajo de la superficie de rodadura. Con el tiempo, se generan microgrietas que se propagan hacia la superficie, desprendiendo escamas de metal y generando un ruido característico de baja frecuencia.
Falta de lubricación o degradación del lubricante: La ausencia de una película elastohidrodinámica (EHD) adecuada produce contacto metal-metal. Esto eleva la temperatura por fricción, oxida la grasa y causa un desgaste adhesivo (smearing) que destruye el acabado superficial en minutos.
Paso de corriente eléctrica (Fluting o Estriado): En motores alimentados por variadores de frecuencia (VFD), las tensiones de eje generan descargas capacitivas a través de la película de grasa. Estas microdescargas de arco eléctrico crean diminutos cráteres por fusión que terminan formando un patrón de estrías transversales en las pistas, conocido como efecto fluting.
Falso brinelling: Causado por vibraciones externas cuando el motor está detenido. Las bolas o rodillos oscilan ligeramente en su posición, expulsando la grasa y marcando la pista por fricción seca.
2. Análisis de Vibraciones y Ultrasonido: Detección Incipiente de Anomalías
Las fallas en rodamientos no ocurren de forma instantánea; evolucionan a través de etapas físicas bien definidas. El análisis espectral de vibraciones (FFT) y la medición de ultrasonido por onda de choque permiten identificar la presencia de un defecto meses antes de que la falla sea perceptible al oído o mediante medición de temperatura.
Cada componente del rodamiento posee una frecuencia característica de falla que depende de sus cotas geométricas y de la velocidad de giro del motor ($N$ en RPM):
BPFO (Frecuencia de paso de bolas por pista exterior): Indica defectos en el aro fijo.
BPFI (Frecuencia de paso de bolas por pista interior): Señala defectos en el aro solidario al eje.
BSF (Frecuencia de giro de la bola o elemento rodante): Muestra daño en los elementos rodantes.
FTF (Frecuencia fundamental de la jaula): Revela desgaste, holgura o rotura en el separador.
Evolución de la Falla en el Tiempo
Etapa 1 (Ultrasonido e Infrasonido): Defectos microscópicos generan picos en frecuencias ultrasónicas (20 kHz a 50 kHz). No hay cambios visibles en la vibración global.
Etapa 2 (Demodulación y Envolvente): Las frecuencias naturales del rodamiento se excitan. Aparecen los primeros picos de BPFO o BPFI en los espectros de envolvente de aceleración (gE).
Etapa 3 (Frecuencias Armónicas en Espectro Vel): La falla se hace visible en el espectro convencional de velocidad (mm/s). Aparecen armónicos de las frecuencias de falla ($2 \times \text{BPFO}$, $3 \times \text{BPFI}$) y bandas laterales de frecuencia de giro.
Etapa 4 (Pérdida de Holgura y Colapso Imminente): El piso de ruido del espectro se eleva en todas las frecuencias, desaparecen los picos claros y la temperatura del alojamiento se dispara. El rodamiento está a punto de trancarse.
3. Cálculo de Vida Útil L10h y Lubricación de Precisión
La vida nominal de un rodamiento bajo condiciones controladas de laboratorio se calcula mediante la ecuación estándar ISO 281. La métrica L10h representa las horas de funcionamiento que el 90% de un grupo de rodamientos idénticos completará o superará antes de presentar el primer signo de fatiga:
L10h = (1000000 / (60 * N)) * (C / P)^p
Donde:
L10h: Vida nominal ajustada en horas de operación.
N: Velocidad de giro del motor en revoluciones por minuto (RPM).
C: Capacidad de carga dinámica básica del rodamiento (expresada en Newtons, según catálogo del fabricante).
P: Carga dinámica equivalente combinada (fuerzas radiales y axiales aplicadas en Newtons).
p: Exponente de carga (p = 3 para rodamientos de bolas; p = 10/3 para rodamientos de rodillos).
Cantidad y Frecuencia de Relubricación
Engrasar en exceso es tan perjudicial como no engrasar. Un exceso de grasa dentro del alojamiento incrementa la fricción por batido, lo que eleva la temperatura operativa, acelera el sangrado del aceite base de la grasa y destruye el aislamiento eléctrico de las cabezas de bobina del motor.
La cantidad de grasa requerida en cada reengrase se calcula mediante la fórmula estándar:
G = 0,005 * D * B
Donde:
G: Cantidad de grasa a reponer expresada en gramos.
D: Diámetro exterior del rodamiento expresado en milímetros (mm).
B: Ancho total del rodamiento expresado en milímetros (mm).
Para garantizar una lubricación óptima, la aplicación de la grasa debe coordinarse con un medidor de ultrasonido en tiempo real: se inyecta el lubricante lentamente hasta que el nivel de decibelios (dB) vuelva a su valor base de fricción elasto-hidrodinámica.
4. Buenas Prácticas de Montaje y Protección en Entornos Exigentes
Gran parte de las fallas prematuras ocurren durante la etapa de instalación en taller. Implementar procedimientos estandarizados evita deformaciones en los aros y muescas en las pistas:
Montaje por inducción térmica: Nunca debe golpearse un rodamiento con martillo o bronce. El aro interior debe calentarse de manera uniforme mediante un calentador de inducción magnética hasta una temperatura controlada de 110 °C. Esto permite que se expanda mecánicamente y deslice libremente sobre el asiento del eje sin rayar el metal.
Tolerancias de asiento y alineación: Verificar con micrómetro que las tolerancias del eje e higrómetro de alojamiento cumplan las especificaciones del fabricante (por ejemplo, ajustes k5, m5 o j6). La desalineación angular entre el eje y el alojamiento no debe superar los 0,002 radianes.
Protección contra corrientes de eje: En motores controlados por VFD, es indispensable instalar un anillo de toma a tierra con microfibras de carbono en el eje o utilizar un rodamiento con revestimiento cerámico en la pista exterior (tecnología INSOCOAT) o elementos rodantes cerámicos (rodamientos híbridos) para interrumpir el paso de corrientes destructivas.
Asegurar la máxima confiabilidad en los rodamientos de motores eléctricos requiere combinar la disciplina operativa en el montaje con el análisis predictivo de datos. Medir las señales ultrasónicas durante la relubricación, analizar la evolución espectral de las frecuencias de falla y respetar las temperaturas límite durante el engrase previene paradas catastróficas y protege el activo más abundante de la planta. ¿Dispone tu equipo de mantenimiento de rutas de inspección por ultrasonido y envoltura de aceleración para la detección temprana en rodamientos, o continúan realizando la relubricación por calendario sin control cuantitativo? La disponibilidad operacional de la planta comienza en la salud tribológica de sus rodamientos.
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/563/85eb8c849a33f3c85a7e8ed73e5d400dca87e9d08238e6d61791dc55931bb500.jpg","image_mobile":null,"url":"/paginas/p12-newsletter","url_mobile":"/paginas/p12-newsletter","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/565/574968837e49cae6cba68222cfdfd1c90d04a410cb006735283e619ddc4e232c.jpg","image_mobile":null,"url":"/revista","url_mobile":"/revista","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/560/976190fd342d06296c6714f4dd122fe26c250b592dc94d4de38a79db4d2b18f2.jpg","image_mobile":null,"url":"https://www.electroinstalador.com/","url_mobile":"https://www.electroinstalador.com/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/561/71e816d95bb1f02574f6105b85f5f72c2c28f0f98e083eee1f018fc782292ffc.jpg","image_mobile":null,"url":"https://www.eficienciaconstructiva.com.ar/","url_mobile":"https://www.eficienciaconstructiva.com.ar/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/562/752f11d61a6ff2822c56f21eba20d83bfbe9ec51f2a0539841646940865085c8.jpg","image_mobile":null,"url":"/mantenimiento-tv","url_mobile":"/mantenimiento-tv","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/13/mantenimientoelectrico/files/05/570/0ed6c3e311504c2fec5137b44af3f1dde94378d015c20a82b0585c1011f97d7e.jpg","image_mobile":null,"url":null,"url_mobile":null,"target":"_blank","target_mobile":"_blank"}])
