


Mecánica de fluidos e hidráulica de potencia
Mantenimiento en sistemas hidráulicos industriales: Diagnóstico y control
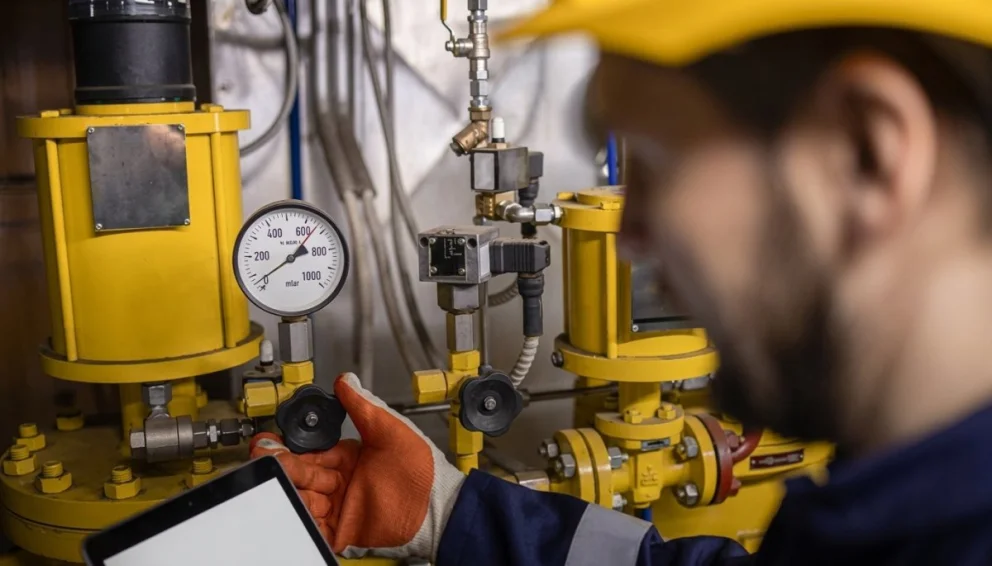
El mantenimiento en sistemas hidráulicos industriales resulta crítico para garantizar la precisión de movimiento, la fuerza de prensado y la repetibilidad en líneas de automatización pesada, inyectoras de plástico, prensas mecánicas y maquinaria de proceso. Dado que el fluido hidráulico transmite la energía y a la vez lubrica los componentes internos del circuito, cerca del ochenta por ciento de las fallas operativas se originan por la degradación o contaminación del aceite. Implementar un plan de control de contaminación y diagnóstico térmico previene paradas no programadas y extiende la vida útil de bombas, motores y válvulas.
Tipos de contaminación y su efecto en los componentes hidráulicos
La holgura dinámica entre las partes móviles de una bomba de pistones axiales o una válvula servoproporcional suele ser extremadamente reducida, oscilando entre uno y diez micrones. Por este motivo, partículas sólidas imperceptibles a simple vista actúan como elementos de desgaste abrasivo continuo:
Contaminación sólida por abrasión: Partículas de polvo, virutas metálicas o escamas de óxido que ingresan al depósito o se generan internamente por desgaste. Provocan el rayado de las caras de distribución de las bombas y el enganche o trancado de la corredera (spool) en válvulas proporcionales.
Ingreso de agua y humedad: Provoca la degradación por oxidación de los aditivos del aceite, reduce la capacidad lubricante y acelera la cavitación en el puerto de aspiración de la bomba.
Lodos y subproductos de degradación térmica (Barniz / Varnish): El sobrecalentamiento local del aceite genera polímeros insolubles que se adhieren a las paredes metálicas, atascando servoválvulas y bloqueando el paso por los filtros de succión o retorno.
Monitoreo de limpieza según código ISO 4406 y viscosidad
Para medir la calidad del aceite y anticipar fallas en los componentes más sensibles del circuito, se debe realizar un conteo periódico de partículas por láser, cuantificando los resultados según la norma ISO 4406.
Interpretación del código ISO 4406
El estándar utiliza tres escalas numéricas que representan la cantidad de partículas por mililitro mayores a cuatro micrones, seis micrones y catorce micrones respectivamente (por ejemplo, 18/16/13):
| Tipo de Componente Crítico | Código ISO 4406 Recomendado | Viscosidad Kinemática Tolerable |
| Servoválvulas de alta respuesta | 15/13/10 o superior | Variación menor al 10% del grado ISO VG |
| Válvulas proporcionales / Bombas de pistones | 17/15/12 | Variación menor al 10% del grado ISO VG |
| Bombas de engranajes / Válvulas ON-OFF | 19/17/14 | Variación menor al 15% del grado ISO VG |
Síntomas mecánicos y diagnóstico por termografía e ultrasonido
Identificar una falla incipiente antes de la pérdida total de presión en la central hidráulica requiere prestar atención a las variables térmicas y de vibración:
1. Fuga interna por desgaste en bombas y válvulas
A medida que aumenta la holgura interna en una bomba de paletas o pistones por efecto del desgaste abrasivo, el caudal de fuga (drain) aumenta. El fluido a alta presión escapa hacia la línea de retorno sin realizar trabajo útil, transformando esa energía de presión directamente en calor.
Diagnóstico por Termografía Infrarroja: Una válvula de alivio o de secuencia con fuga interna muestra un punto caliente claro en el cuerpo y en la tubería de retorno al tanque, registrando temperaturas sustancialmente superiores al promedio de la central.
2. Cavitación y aireación en la succión
El ingreso de aire por un sello de la tubería de aspiración o la restricción por un filtro de succión tapado provoca la formación de burbujas que colapsan en la zona de alta presión de la bomba. Se manifiesta como un ruido metálico estridente (similar a bombear canicas) y vibración de alta frecuencia en la carcasa de la bomba.
Matriz de fallas típicas y acciones correctivas en circuitos hidráulicos
| Síntoma en la Máquina | Causa Raíz Probable | Herramienta de Campo | Acción Correctiva de Mantenimiento |
| Movimiento lento o errático de cilindro | Fuga interna en sellos del pistón o en válvula | Flujómetro / Cámara térmica | Reemplazar empaquetaduras del cilindro o la válvula afectada. |
| Temperatura del aceite supera los 65 °C | Intercambiador de calor sucio o fuga de alivio | Pirómetro / Termografía | Limpiar tubos/placas del enfriador y ajustar ajuste de válvulas. |
| Ruido excesivo e inestabilidad de presión | Cavitación por filtro de succión obstruido | Vacuómetro en succión | Limpiar o reemplazar elemento filtrante y verificar sellos. |
| Pérdida súbita de presión en todo el circuito | Válvula limitadora de presión atascada abierta | Manómetro de glicerina | Desarmar, limpiar con solvente y reemplazar orificio piloto. |
Filtrado fuera de línea (Kidney Loop) y mantenimiento del acumulador
Para garantizar la longevidad del sistema hidráulico, la filtración no debe depender únicamente de los filtros de retorno montados en el tanque de la central:
Sistemas de filtrado fuera de línea (Kidney Loop): Utilizar un grupo motobomba independiente que recircula el aceite del depósito continuamente a través de filtros de alta eficiencia (absolutos de tres a cinco micrones) y cartuchos deshidratantes, incluso con la máquina principal detenida.
Verificación de precarga en acumuladores de nitrógeno: Medir periódicamente la presión de nitrógeno en la vejiga o pistón del acumulador hidráulico mediante un conjunto de carga y verificación. Una pérdida de precarga destruye la vejiga y genera picos de presión (golpe de ariete) que rompen latiguillos y tuberías rígidas.
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/563/85eb8c849a33f3c85a7e8ed73e5d400dca87e9d08238e6d61791dc55931bb500.jpg","image_mobile":null,"url":"/paginas/p12-newsletter","url_mobile":"/paginas/p12-newsletter","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/565/574968837e49cae6cba68222cfdfd1c90d04a410cb006735283e619ddc4e232c.jpg","image_mobile":null,"url":"/revista","url_mobile":"/revista","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/560/976190fd342d06296c6714f4dd122fe26c250b592dc94d4de38a79db4d2b18f2.jpg","image_mobile":null,"url":"https://www.electroinstalador.com/","url_mobile":"https://www.electroinstalador.com/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/561/71e816d95bb1f02574f6105b85f5f72c2c28f0f98e083eee1f018fc782292ffc.jpg","image_mobile":null,"url":"https://www.eficienciaconstructiva.com.ar/","url_mobile":"https://www.eficienciaconstructiva.com.ar/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/562/752f11d61a6ff2822c56f21eba20d83bfbe9ec51f2a0539841646940865085c8.jpg","image_mobile":null,"url":"/mantenimiento-tv","url_mobile":"/mantenimiento-tv","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/13/mantenimientoelectrico/files/05/570/0ed6c3e311504c2fec5137b44af3f1dde94378d015c20a82b0585c1011f97d7e.jpg","image_mobile":null,"url":null,"url_mobile":null,"target":"_blank","target_mobile":"_blank"}])
