


Corrección de pata blanda y técnicas de precisión para la eliminación de vibraciones destructivas.
Alineamiento Láser de Ejes: Precisión geométrica para erradicar fallas mecánicas
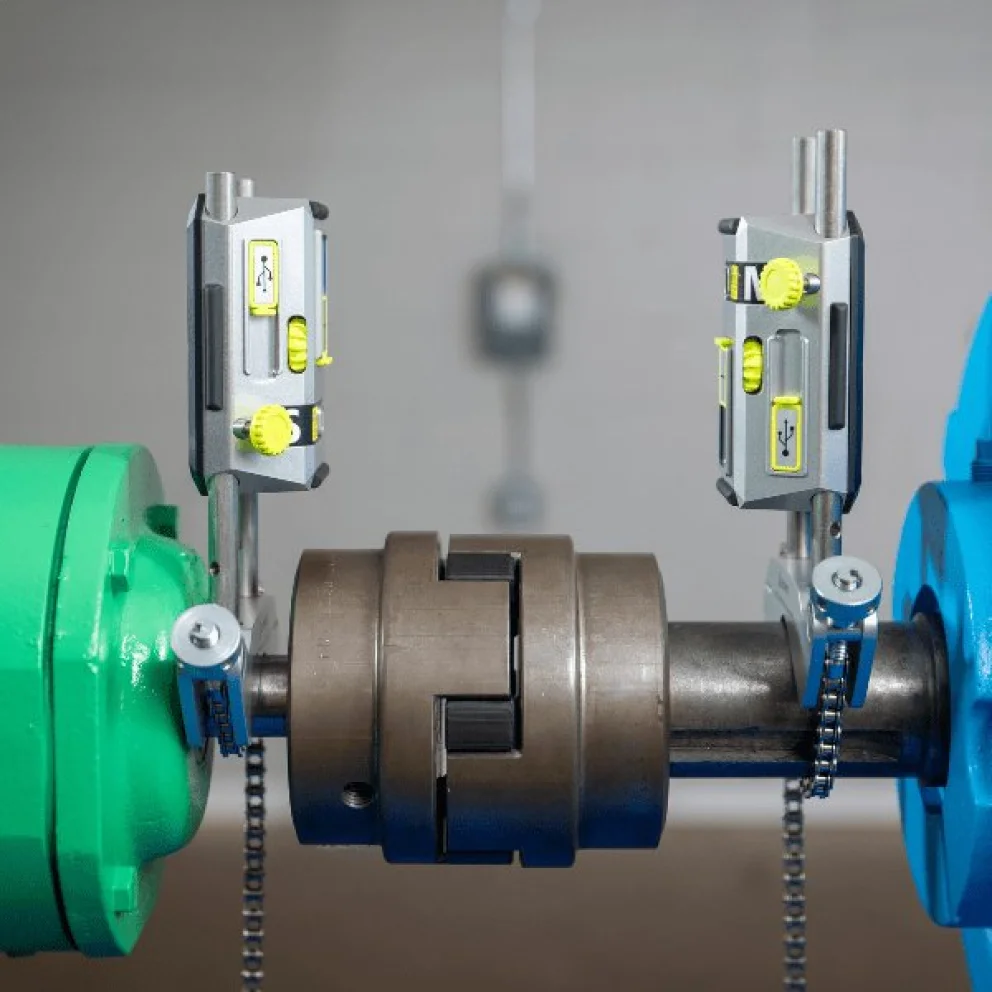
En el mantenimiento industrial, las máquinas rotativas como los conjuntos motor-bomba, turbocompresores y ventiladores de tiro forzado son el músculo de la producción. Cuando estos componentes sufren fallas repetitivas en sus rodamientos o pérdidas constantes en sus sellos mecánicos, el error común es culpar a la calidad de los repuestos o al lubricante. Sin embargo, la causa raíz real en la mayoría de los casos es la desalineación geométrica entre los ejes de transmisión. El alineamiento láser de ejes no es un lujo técnico o un procedimiento secundario de montaje; es una práctica fundamental de mantenimiento de precisión. Al alinear los centros de rotación con tolerancias de centésimas de milímetro, se eliminan las fuerzas dinámicas parásitas que destruyen los componentes internos, reduciendo el consumo energético y garantizando la confiabilidad del activo.
1. Desalineación Angular y Desplazamiento (Offset)
Cuando un motor se conecta a una carga a través de un acoplamiento flexible, los ejes deben quedar perfectamente colineales en condiciones de operación. La desalineación se manifiesta en dos dimensiones vectoriales que el sistema láser calcula simultáneamente:
Desalineación Angular (Angularity): Ocurre cuando los ejes de las dos máquinas no están paralelos, formando un ángulo entre sus centros de rotación. Esto somete al acoplamiento a una flexión constante en cada vuelta.
Desalineación de Desplazamiento (Offset / Paralela): Ocurre cuando los ejes están paralelos pero sus centros de rotación están desplazados una distancia horizontal o vertical.
En la práctica, las máquinas sufren una combinación de ambas (desalineación combinada). Intentar corregir esto de forma analógica con una regla metálica, galgas de espesor o relojes comparadores (comparadores de cuadrante) demanda horas de trabajo, exige un alto nivel de destreza y es susceptible a errores humanos por flexión del soporte o lecturas erróneas. El sistema de alineamiento láser proyecta dos diodos de alta precisión que miden el movimiento relativo exacto con una resolución de hasta 0.001 mm, guiando al mecánico en tiempo real sobre qué pata del motor debe subir, bajar o desplazarse lateralmente.
2. El enemigo oculto: El Síndrome de la Pata Blanda (Soft Foot)
Intentar alinear un motor sin corregir previamente la pata blanda es un esfuerzo inútil. Este fenómeno ocurre cuando los puntos de apoyo (las patas) del motor o de la máquina conducida no asientan de manera uniforme sobre la base o chasis metálico. Es el equivalente industrial a una mesa de restaurante que se balancea porque una de sus patas es más corta.
Existen varios tipos de pata blanda que el técnico debe diagnosticar:
Pata blanda paralela: Una de las patas no llega a tocar la base, dejando un espacio de aire uniforme por debajo.
Pata blanda angular: La pata tiene una deformación o la base está inclinada, por lo que solo una parte del pie hace contacto.
Pata blanda inducida: Provocada por fuerzas externas, como tensiones severas en las tuberías conectadas a una bomba que deforman la estructura al apretar los pernos.
Si el mecánico aprieta el perno de anclaje de una pata deformada, la carcasa del motor se flexionará internamente. Esto distorsiona el estator, altera el entrehierro magnético y desalinea internamente los rodamientos del propio motor, provocando vibraciones severas, sobrecalentamiento y fallas mecánicas en minutos. El software del alineador láser cuenta con un módulo específico para "Soft Foot" que mide la distorsión de la carcasa al aflojar individualmente cada perno, prescribiendo el espesor exacto de las láminas de calibración (shims) de acero inoxidable que deben colocarse para nivelar el asiento.
3. Crecimiento Térmico: Alineando para las condiciones de marcha
Un error avanzado en los talleres mecánicos es dejar la alineación en valores "cero" perfectos cuando la máquina está fría. Cuando un motor de alta potencia entra en régimen de trabajo o una bomba mueve fluido a 180°C, los metales sufren una expansión térmica inevitable.
El acero se expande según su coeficiente de dilatación térmica. Si una bomba se eleva verticalmente 0.15 mm debido al calor del proceso y el motor eléctrico (que trabaja más frío) solo se eleva 0.03 mm, la alineación perfecta que el mecánico hizo en frío se destruirá por completo durante la marcha. La ingeniería de confiabilidad mitiga esto mediante el cálculo de las compensaciones por crecimiento térmico (thermal growth offsets). Estos valores se pre-cargan en el alineador láser para que el sistema le indique al técnico que deje la máquina conscientemente desalineada en frío, de modo que cuando alcance su temperatura operativa real, el crecimiento térmico alinee los ejes de forma perfecta y natural.
El alineamiento láser no es solo un procedimiento de mantenimiento; es una inversión financiera directa. Reducir la desalineación a los límites de tolerancia ISO no solo disminuye los niveles globales de vibración de la planta, sino que reduce la fricción interna de los componentes, lo que genera un ahorro directo de entre el 1% y el 3% en la factura de energía eléctrica del motor. El mantenimiento de precisión transforma las plantas ruidosas e impredecibles en entornos estables y altamente eficientes. ¿Sigue tu equipo de mecánicos golpeando los motores con mazas y alineando a ojo con reglas metálicas, o ya protegen sus activos con la precisión del rayo láser? La confiabilidad industrial se mide en centésimas de milímetro.
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/563/85eb8c849a33f3c85a7e8ed73e5d400dca87e9d08238e6d61791dc55931bb500.jpg","image_mobile":null,"url":"/paginas/p12-newsletter","url_mobile":"/paginas/p12-newsletter","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/565/574968837e49cae6cba68222cfdfd1c90d04a410cb006735283e619ddc4e232c.jpg","image_mobile":null,"url":"/revista","url_mobile":"/revista","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/560/976190fd342d06296c6714f4dd122fe26c250b592dc94d4de38a79db4d2b18f2.jpg","image_mobile":null,"url":"https://www.electroinstalador.com/","url_mobile":"https://www.electroinstalador.com/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/561/71e816d95bb1f02574f6105b85f5f72c2c28f0f98e083eee1f018fc782292ffc.jpg","image_mobile":null,"url":"https://www.eficienciaconstructiva.com.ar/","url_mobile":"https://www.eficienciaconstructiva.com.ar/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/562/752f11d61a6ff2822c56f21eba20d83bfbe9ec51f2a0539841646940865085c8.jpg","image_mobile":null,"url":"/mantenimiento-tv","url_mobile":"/mantenimiento-tv","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/13/mantenimientoelectrico/files/05/570/0ed6c3e311504c2fec5137b44af3f1dde94378d015c20a82b0585c1011f97d7e.jpg","image_mobile":null,"url":null,"url_mobile":null,"target":"_blank","target_mobile":"_blank"}])
