


Gestión de emergencias y procedimientos técnicos para la restauración de activos de potencia mecánica.
Protocolo de reparación ante fallas mecánicas en reductores de velocidad de molinos industriales
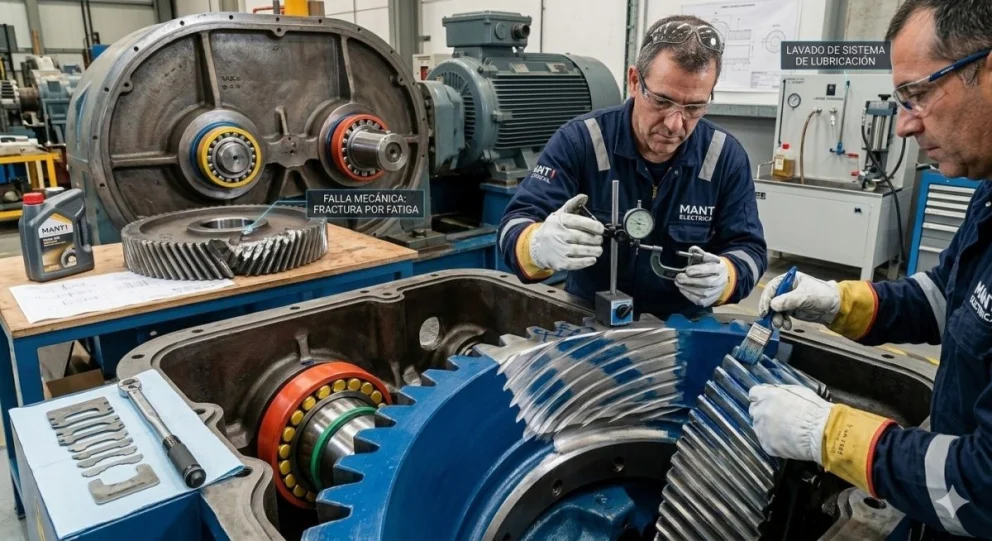
El mantenimiento correctivo ante una falla mecánica en los reductores de velocidad es una operación crítica que exige una respuesta técnica inmediata. Debido a su rol fundamental en la transmisión de potencia de los molinos, comprender los protocolos de reparación y ajuste es vital para restaurar la operatividad y minimizar las pérdidas económicas por paradas no programadas.
Análisis inmediato del modo de falla mecánica en el reductor
Cuando un reductor de velocidad de un molino industrial sufre una parada repentina, el equipo de mantenimiento debe actuar bajo un esquema de mantenimiento reactivo inicial para estabilizar la situación. Sin embargo, la transición hacia un mantenimiento correctivo eficaz comienza con la identificación del modo de falla. Las fallas mecánicas en estos equipos suelen manifestarse a través de tres indicadores principales: ruido excesivo (golpeteo), incremento súbito de la temperatura en las carcasas y presencia de partículas metálicas en el sistema de lubricación.
El análisis de la "autopsia" mecánica es fundamental. Un fallo en los dientes de los engranajes puede deberse a un pitting (picadura) progresivo que alcanzó un nivel crítico, o a una rotura por sobrecarga súbita. Por otro lado, si la falla se originó en los rodamientos de apoyo, es probable que se haya producido un desalineamiento del eje, lo que altera la geometría de contacto de los engranajes. Documentar estas condiciones antes del desmontaje es el primer paso para asegurar que la reparación correctiva sea definitiva y no solo un "parche" temporal.
Procedimiento de desmontaje y diagnóstico de daños en engranajes y rodamientos
Una vez que el reductor ha sido desacoplado del motor eléctrico y de la carga del molino, se procede al desmontaje en taller. Esta fase del mantenimiento correctivo debe realizarse en un entorno limpio para evitar la contaminación de los componentes internos. Al abrir la carcasa, se debe realizar una inspección visual exhaustiva del estado de las superficies de contacto.
Evaluación de los engranajes
Se deben buscar signos de:
Scuffing: Desgaste adhesivo debido a la ruptura de la película lubricante.
Spalling: Desprendimiento de material en grandes escamas, indicativo de fatiga subsuperficial.
Fractura de raíz: Grietas en la base del diente que comprometen la integridad estructural del piñón o la corona.
Inspección de rodamientos y sellos
Los rodamientos deben inspeccionarse en busca de decoloración por calor (azulado) o marcas de paso de corriente eléctrica si el motor no tiene los rodamientos aislados adecuadamente. Asimismo, se debe verificar el estado de los asientos de los rodamientos en la carcasa; un asiento desgastado permitirá vibraciones que destruirán cualquier engranaje nuevo en pocas horas de operación.
Técnicas de ajuste y montaje: Garantizando el backlash y el contacto de dientes
La parte más crítica del mantenimiento correctivo en reductores de velocidad es el montaje y ajuste de precisión. No basta con sustituir las piezas dañadas; es necesario recrear las condiciones de diseño originales. Dos conceptos técnicos dominan esta etapa: el backlash (juego entre dientes) y el patrón de contacto.
El backlash debe medirse con un comparador de carátula mientras se bloquea uno de los ejes. Un juego excesivo provocará cargas de choque, mientras que un juego insuficiente causará una expansión térmica que bloqueará el reductor. Simultáneamente, se debe verificar el patrón de contacto utilizando azul de Prusia o pintura de inspección. En un reductor de molino de alta carga, el contacto debe estar centrado en el flanco del diente para permitir una distribución uniforme de las presiones bajo carga operativa.
Factores de ajuste mecánico:
Alineación de ejes: El uso de galgas o sistemas láser para asegurar que los ejes de entrada y salida estén perfectamente paralelos o perpendiculares según el diseño (reductores ortogonales o coaxiales).
Precarga de rodamientos: Ajuste de las cuñas o tuercas de fijación para eliminar el juego axial excesivo que podría desplazar los engranajes de su posición óptima.
Puesta en marcha y prevención de futuras fallas mecánicas
Tras finalizar la reparación física, la fase final del mantenimiento correctivo implica la prueba en vacío y la posterior puesta en carga. Es imperativo realizar un lavado (flushing) del sistema de lubricación para eliminar cualquier residuo metálico de la falla mecánica previa. Se debe cargar el reductor con el aceite de viscosidad adecuada, considerando los aditivos de extrema presión (EP) necesarios para el torque de arranque de un molino industrial.
Durante las primeras horas de operación, se recomienda un monitoreo intensivo mediante termografía y análisis de vibraciones. Un aumento de temperatura de más de 15°C sobre la temperatura ambiente en los primeros 30 minutos es señal inequívoca de un ajuste excesivamente apretado o un problema de lubricación.
Optimización del plan de mantenimiento
Para evitar que este ciclo de mantenimiento reactivo se repita, es vital integrar los datos obtenidos durante la reparación en el plan preventivo:
Análisis de aceite periódico: Para detectar desgaste prematuro sin abrir el equipo.
Verificación de torque en pernos de anclaje: Evita vibraciones estructurales que fatigan los engranajes.
Capacitación de operadores: Evitar arranques bruscos que superen el factor de servicio del reductor.
El éxito en el mantenimiento correctivo de los reductores de velocidad no depende solo de la rapidez de la respuesta, sino de la precisión técnica en el diagnóstico de las fallas mecánicas y el rigor en los ajustes finales. Un protocolo bien ejecutado no solo repara el equipo, sino que extiende su vida útil más allá de las condiciones previas a la falla.
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/563/85eb8c849a33f3c85a7e8ed73e5d400dca87e9d08238e6d61791dc55931bb500.jpg","image_mobile":null,"url":"/paginas/p12-newsletter","url_mobile":"/paginas/p12-newsletter","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/12/mantenimientoelectrico/files/05/565/574968837e49cae6cba68222cfdfd1c90d04a410cb006735283e619ddc4e232c.jpg","image_mobile":null,"url":"/revista","url_mobile":"/revista","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/560/976190fd342d06296c6714f4dd122fe26c250b592dc94d4de38a79db4d2b18f2.jpg","image_mobile":null,"url":"https://www.electroinstalador.com/","url_mobile":"https://www.electroinstalador.com/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/561/71e816d95bb1f02574f6105b85f5f72c2c28f0f98e083eee1f018fc782292ffc.jpg","image_mobile":null,"url":"https://www.eficienciaconstructiva.com.ar/","url_mobile":"https://www.eficienciaconstructiva.com.ar/","target":"_blank","target_mobile":"_blank"}])
","ad_server_empresa":"Troop","alto":"100","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/11/mantenimientoelectrico/files/05/562/752f11d61a6ff2822c56f21eba20d83bfbe9ec51f2a0539841646940865085c8.jpg","image_mobile":null,"url":"/mantenimiento-tv","url_mobile":"/mantenimiento-tv","target":"","target_mobile":""}])
","ad_server_empresa":"Troop","alto":"400","ancho":"377","alto_mobile":null,"ancho_mobile":null,"image":"https://cdn4.mantenimientoelectrico.com/s4/2026/02/13/mantenimientoelectrico/files/05/570/0ed6c3e311504c2fec5137b44af3f1dde94378d015c20a82b0585c1011f97d7e.jpg","image_mobile":null,"url":null,"url_mobile":null,"target":"_blank","target_mobile":"_blank"}])
